먼저 알아둘 용어
비아(via) 스텁(stub)·공진(resonance) — 스텁은 관통 비아에서 신호가 중간층으로 빠져나간 뒤 남는 도금 구간입니다. 신호 경로에 붙은 막다른 도금 가지인 셈입니다. 고속 신호에서 이 가지가 접속부의 임피던스(impedance, 신호에 대한 전압과 전류의 관계)를 바꾸면 신호 일부가 되돌아오는 반사(reflection)가 생길 수 있습니다. 특정 주파수에서 반사가 커지는 공진도 나타날 수 있습니다.
되돌아온 파형이 수신 파형에 겹치는 시각과 크기에 따라 목표 전압을 넘는 오버슈트(overshoot)나 전압이 여러 차례 출렁이는 링잉(ringing)이 나타날 수 있습니다. 이 왜곡이 수신기의 임계 전압을 지나는 시각까지 바꾸면 전이 시점의 흔들림인 지터(jitter)가 늘고, 여러 비트 파형을 한 비트 시간에 겹쳐 보는 아이 다이어그램(eye diagram)의 여유가 줄 수 있습니다. 아이의 여유가 줄었다고 곧 데이터 오류가 난 것은 아닙니다. 수신기가 값을 읽는 시점에서 전압·시간 여유가 실제로 부족해질 때 오류로 이어질 수 있습니다.
백드릴(backdrill)·잔여 스텁(stub) — 백드릴은 사용하지 않는 쪽에서 깊이를 제어해 불필요한 도금 구간을 제거하는 가공입니다. 목적층을 손상하지 않도록 남기는 잔여 길이와 가공 공차를 함께 지정해야 합니다.
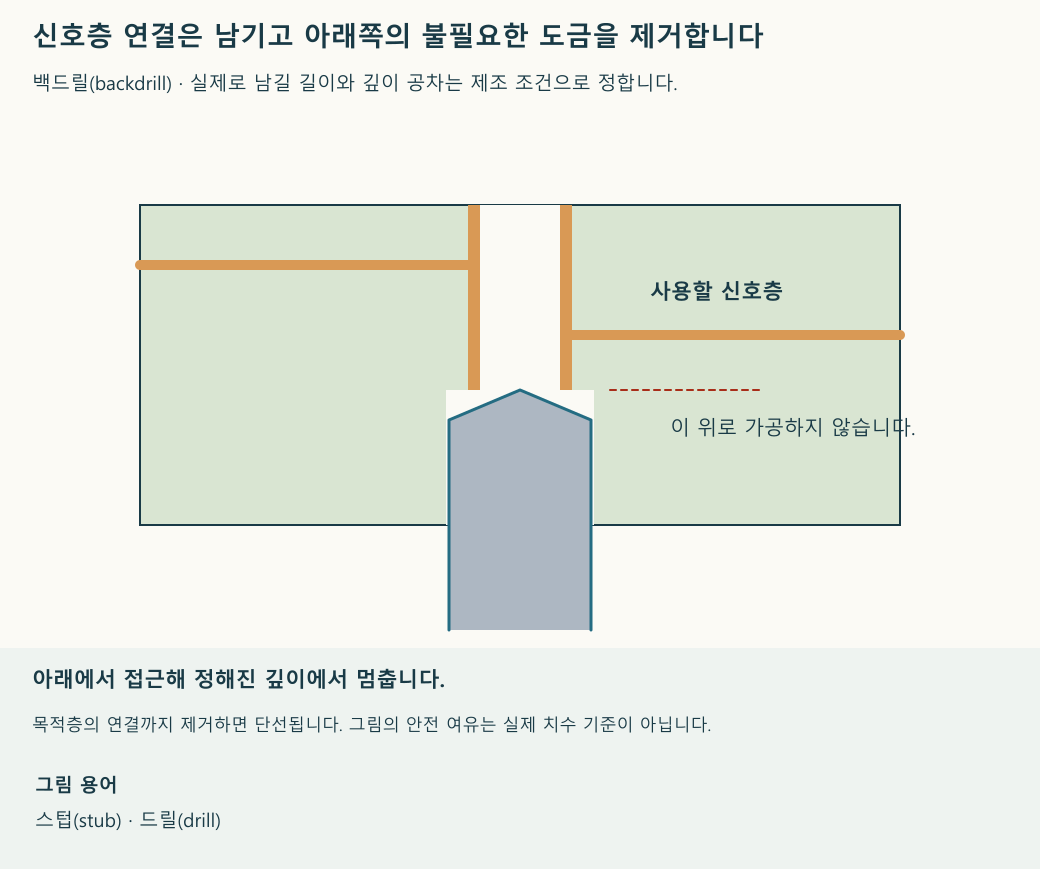
제거할 구간과 남길 연결을 먼저 구분합니다
신호 조건과 비아 스텁의 영향을 검토해 백드릴이 필요한지 판단합니다. 모든 비아에 일괄 적용하는 처리가 아닙니다. 이미 짧은 블라인드 비아(blind via)를 쓰는 방법 등 다른 구조도 비교합니다.
목적층에서 비아와 배선이 이어지는 부분까지 제거하면 단선입니다. 제조 단면에 신호 입출력 층과 드릴(drill) 진입면을 표시하고 가공 지름·정지 깊이·남길 여유·주변 구리 간격을 지정합니다.
깊이가 맞아도 드릴 중심이 원래 비아 중심에서 벗어나면 한쪽에 불필요한 도금이 남거나 필요한 연결부와 주변 구리를 손상시킬 수 있습니다. 정지 깊이와 별도로 위치 정합·가공 지름의 공차를 대조하고, 요구한 단면·도통·절연 검사로 남겨야 할 연결을 확인합니다. 추가 가공과 검사에 드는 비용도 견적에서 분리해 비교합니다. 채널 해석이나 동일 조건의 측정에서 필요한 신호 여유를 얻는지 확인한 뒤 적용하며, 비용을 들였다는 이유만으로 성능 개선을 판정하지 않습니다.
설계 자료에 백드릴 시작 패드(backdrill start pad)와 솔더 마스크 개구(solder-mask opening)가 정의돼 있다면 두 항목을 드릴 지름·깊이와 따로 대조합니다. 시작 패드는 드릴 진입면의 구리 형상이고, 마스크 개구는 그 위치를 마스크로 덮지 않도록 지정한 영역입니다. Altium의 백드릴 설정도 상면·하면별 마스크 개구 규칙을 구분합니다. 실제 패드 스택과 제조업체의 가공 순서에 맞춰 구리가 어떻게 남는지, 마스크 출력이 진입면과 일치하는지 확인합니다. 필요한 형상과 개구 크기는 제조업체와 정하며, 단면 예시를 모든 기판의 필수 형상이나 공통 치수로 적용하지 않습니다.
종횡비(aspect ratio)는 홀 길이와 지름의 비입니다. 예를 들어 관통 길이 2.0 mm와 천공 지름 0.25 mm를 기준으로 하면 8:1입니다. 완성 홀 지름으로 계산한 값과 섞지 말고, 원래 도금 홀과 백드릴 가공 각각에서 어떤 길이·지름을 기준으로 하는지 명시합니다. 두꺼운 기판이나 작은 홀은 같은 위치·깊이 공차를 달성할 수 있는지 별도로 확인해야 합니다.
잔여 스텁을 8~10 mil 또는 2~6 mil로 나눈 표를 보더라도 ‘일반 신호’와 ‘고속 신호’라는 이름만으로 선택하지 않습니다. 각각 약 0.203~0.254 mm와 0.051~0.152 mm이지만, 필요한 길이는 실제 에지·채널 특성과 가공 공차를 함께 검토해 정합니다. 짧은 목표가 제조 가능한지, 공차 끝에서도 필요한 연결층을 보존하는지까지 확인합니다.
비아 스텁 계산기를 사용했다면 실제로 입력한 조건과 도구가 산출한 스텁 길이·공진 주파수를 함께 기록합니다. 입력하지 않았거나 모델 반영 여부를 확인하지 못한 적층·비아 구조는 별도의 설계 가정으로 남기고, 결과를 해당 신호의 에지와 사용 주파수 범위에 대조합니다. 숫자가 표시됐다는 사실만으로 실제 보드의 공진을 측정했거나 수신 성능을 검증한 것은 아닙니다. 계산 결과를 곧바로 백드릴 깊이로 옮기지 말고 보존할 연결층, 잔여 길이와 제조 공차를 별도로 확인합니다.
실제 가공 여유와 신호 결과를 함께 확인합니다
제조 공정의 깊이 오차와 적층 두께 편차를 포함해 목적층 연결이 남는지 확인합니다. 요구 잔여 스텁 길이를 정하고 가공 후 단면·검사 자료로 확인할 범위를 합의합니다.
백드릴 전후의 성능은 같은 선로·부하·에지(edge)·데이터 패턴·측정 지점에서 비교합니다. 반사 파형과 수신점의 아이 여유·지터를 살피고, 요구되는 경우 오류율도 시험합니다. 도통과 절연이 유지되는지도 확인합니다. 최종 기록에는 대상 비아·네트(net)·목적층·진입면·깊이·잔여 길이와 검증 결과를 함께 남깁니다.
제거 공정을 정하기 전에 수평 배선층을 낮추는 안도 비교합니다
두꺼운 보드(board)의 상면 BGA(Ball Grid Array) 사이 연결에서 위쪽 내층으로 바로 빠지면 긴 하단 스텁이 남을 수 있습니다. 두 비아를 아래쪽에 가까운 층까지 사용하고 그 층에서 수평 연결하는 안은 잔여 스텁을 줄이는 후보입니다. 대신 신호가 실제로 지나가는 수직 경로는 길어집니다.
단순 기하 예시로 전체 관통 길이가 2.0 mm이고 접속 깊이가 0.3 mm라면 하단 잔여 길이는 1.7 mm입니다. 접속 깊이를 1.7 mm로 옮기면 잔여 길이는 0.3 mm가 됩니다. 이 값은 단순한 길이 계산 결과이며, 허용 스텁 길이나 전체 신호 성능을 보장하는 기준은 아닙니다. 후보층의 배선 통로·기준면·양쪽 귀환 연결과 전체 채널 특성을 함께 비교합니다. 적합하지 않다면 다른 비아 구조나 백드릴을 검토합니다.
공구 직경·주변 여유·정지 깊이를 각각 지정합니다
원래 천공 직경, 도금 후 완성 구멍과 백드릴 공구 직경을 나누어 적습니다. 어떤 두 치수의 차이를 여유라고 하는지 확인합니다. 예를 들어 공구 직경을 10 mil 늘리면 동심 원의 바깥 경계는 한쪽으로 5 mil, 즉 0.127 mm 더 나갑니다. 이 산술에는 공구 위치 오차가 포함되지 않습니다.
주변 구조와의 간격은 공구 바깥 경계부터 어느 도체까지 재는지, 위치 공차를 어떻게 반영하는지 확인합니다. 직경 증가량과 주변 간격 숫자가 같아도 서로 다른 치수입니다. 자료마다 제시하는 지름 여유를 섞지 말고, 실제로 사용할 공정의 기준을 적용합니다.
깊이 요구에는 진입면·보존할 연결층·목표 잔여 스텁·정지 공차를 따로 적습니다. 방향이 불분명한 “3 mil 공차” 같은 문구를 임의로 깊이 ±3 mil로 해석하지 않습니다. 직경을 키우면 옆 도체에 접근하고 깊이를 늘리면 필요한 연결층에 접근합니다. 두 방향 여유를 각각 확인하고 최종 검사에서 잔여 도금·스텁·필요 연결 보존을 대조합니다.
작업 순서를 다시 확인합니다