열로 넣는 너트는 플라스틱을 어떻게 붙잡나요?
열삽입 너트(heat-set threaded insert)는 플라스틱 부품 안에 넣어 쓰는 금속 나사산 부품입니다. 겉면의 널링(knurling, 미끄럼과 회전을 억제하는 요철)과 홈 사이로 부드러워진 플라스틱이 들어간 뒤 굳으면서 너트를 붙잡습니다. 일반 육각 너트를 뜨겁게 눌러 넣는 방식과는 다릅니다.
케이스에서 나사 구멍 주위가 기둥처럼 솟은 부분을 보스(boss)라고 합니다. 보스는 너트를 지지하면서 기판의 높이를 정합니다. 너트가 견고하게 들어가도 보스 높이가 서로 다르면 나사를 조일 때 기판이 휘어질 수 있습니다.
케이스와 같은 재료로 먼저 시험합니다
열삽입은 가열하면 부드러워지는 열가소성 플라스틱(thermoplastic)에 맞는 방법입니다. 같은 이름의 플라스틱이라도 첨가물과 출력 상태에 따라 거동이 달라집니다. 빛으로 굳힌 출력용 수지 등 열을 가해도 같은 방식으로 녹지 않는 재료에는 이 절차를 그대로 적용하지 않습니다.
열삽입용 제품인지 확인한 다음 그 제품이 요구하는 구멍 지름·깊이와 보스 두께를 설계에 반영합니다. 너무 넓은 구멍은 너트를 붙잡을 재료가 부족하고, 너무 좁으면 주변이 부풀거나 갈라질 수 있습니다. 구멍 바닥에는 너트 길이뿐 아니라 사용할 나사 끝이 닿지 않을 공간도 필요합니다. 나사 규격이 같아도 너트 바깥 형상이 다르면 권장 구멍은 달라집니다.
먼저 케이스와 같은 재료와 출력 조건으로 작은 시험편을 만듭니다. 구멍 주변의 벽과 내부 채움 구조도 실제 보스와 비슷해야 합니다. 시험편이 잘 된다는 이유만으로 벽이 더 얇은 실제 케이스에도 같은 결과를 기대하지 않습니다.
기판을 넣기 전에 너트를 수직으로 삽입합니다
케이스 안에 기판과 배선을 넣기 전에 삽입 작업을 마칩니다. 가열 공구가 닿을 공간을 확보하고, 케이스가 눌려 움직이지 않도록 받칩니다. 금속 너트에 열을 전달하는 작업이므로 전자부품 납땜 때 쓰던 설정을 그대로 적정 온도로 보지 않습니다. 너트와 수지에 맞는 권장 조건에서 시험하고, 공구 표시 온도와 실제 접촉부 온도가 같다고 가정하지 않습니다.
- 구멍 안의 출력 찌꺼기와 변형을 확인합니다. 차가운 너트를 억지로 밀어 넣어 보스를 벌리지 않습니다.
- 핀셋으로 너트의 방향을 잡아 구멍 입구에 똑바로 놓습니다. 공구가 너트 윗면에 고르게 닿도록 맞춥니다.
- 너트 주변 재료가 부드러워지면 축 방향으로 천천히 내립니다. 옆으로 흔들며 구멍을 넓히거나 큰 힘으로 밀어 넣지 않습니다.
- 정해 둔 깊이에서 멈춥니다. 이 글의 구조에서는 너트가 기판을 받치는 보스 면보다 솟지 않게 맞춥니다. 머리가 있는 제품이나 별도 받침 구조는 그 설계에 맞는 높이를 사용합니다.
- 너트가 따라 올라오지 않도록 공구를 곧게 떼고, 재료가 충분히 굳을 때까지 건드리지 않습니다. 뜨거운 상태에서 나사를 조여 위치를 맞추지 않습니다.
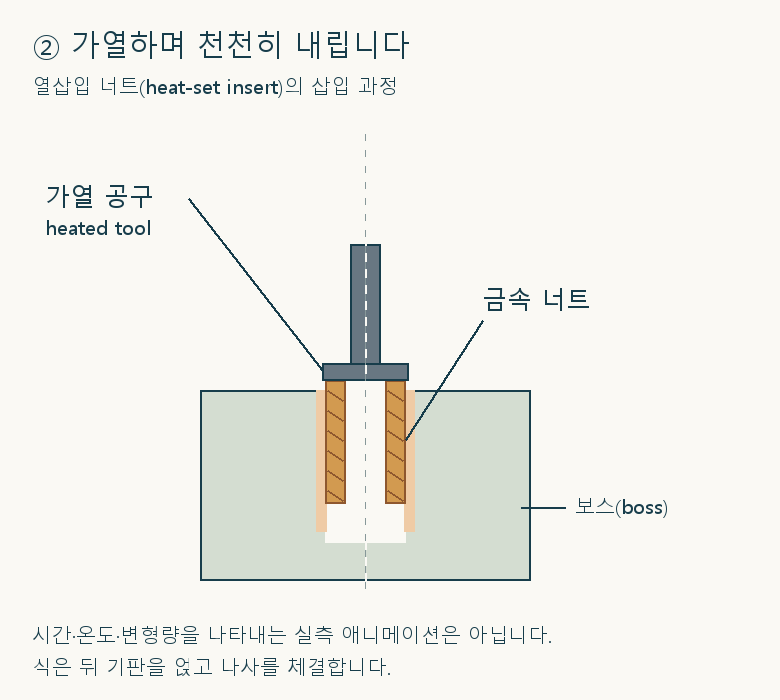
손인두로 시제품을 만들 수 있는 제품도 있지만, 손의 힘만으로 삽입 깊이와 수직도를 일정하게 유지하기는 어렵습니다. 같은 부품을 여러 개 만들 때는 전용 삽입 팁과 깊이 제한이 있는 고정구를 사용하고, 온도와 누르는 힘까지 관리하는 공정을 검토합니다. 한 번 들어갔다는 사실보다 반복했을 때 같은 높이와 고정 상태가 나오는지가 중요합니다.
나사 길이는 기판을 올린 상태에서 정합니다
식은 뒤 기판을 올려 각 받침에 자연스럽게 닿는지 확인합니다. 나사로 기판을 끌어당겨 휨이나 높이 차를 억지로 없애지 않습니다. 기판 아랫면의 리드(lead, 납땜을 위해 기판 아래로 나온 부품 단자)와 부품이 케이스나 보스에 먼저 닿지 않아야 합니다.
와셔(washer)는 나사 머리 아래에 끼워 누르는 힘을 분산하는 얇은 받침입니다. 나사는 기판·와셔 등의 두께를 통과한 뒤 필요한 만큼 금속 나사산에 물려야 합니다. 반대로 너무 길어 막힌 구멍 바닥에 닿으면 기판이 고정되기 전에 조임이 멈추거나 너트를 밀어낼 수 있습니다. 나사가 뻑뻑하다는 느낌만으로 기판이 제대로 고정됐다고 판단하지 않습니다.
금속 너트와 나사 머리 주변에는 전기적 여유도 필요합니다. 동박 이격 영역(copper keepout)은 고정부 주변에 구리 배선이나 패드를 두지 않도록 정한 공간입니다. 나사·와셔의 실제 외경과 조립 오차를 포함해 주변 회로와 닿지 않는지 확인합니다. 케이스가 플라스틱이라는 이유로 금속 고정부까지 절연체로 취급해서는 안 됩니다.
식은 뒤 고정 상태와 기판의 평탄성을 확인합니다
| 확인할 부분 | 이상이 보일 때 살펴볼 원인 |
|---|---|
| 너트 주변이 갈라지거나 크게 솟았습니다 | 구멍이 작거나 보스 벽이 얇은지, 충분히 부드러워지기 전에 눌렀는지 확인합니다. |
| 나사를 조일 때 너트도 함께 돕니다 | 외부 요철 주변에 재료가 충분히 자리 잡았는지, 구멍이 너무 넓거나 삽입 상태가 불량한지 확인합니다. |
| 나사를 끝까지 조여도 기판이 흔들립니다 | 나사 끝의 바닥 접촉, 받침 높이, 나사 머리와 기판 구멍의 조합을 확인합니다. |
| 체결하면 기판이 휩니다 | 보스 높이와 기판 아래 돌출부를 확인합니다. 나사를 더 세게 조이는 것으로 해결하지 않습니다. |
시험편에서는 사용할 나사와 조립 조건으로 풀고 조이는 작업을 반복해 헛돎·들뜸·균열을 확인합니다. 요구되는 수명이나 하중을 검증하려면 그 조건에 맞는 반복 횟수와 시험 하중을 별도로 정해야 합니다. 손으로 당겨 빠지지 않았다는 확인만으로 인발 강도(pull-out strength, 축 방향으로 뽑히는 힘에 대한 저항)를 보증할 수는 없습니다.
실제 기판은 모든 나사를 가볍게 걸어 위치를 맞춘 뒤 고르게 체결합니다. 최종 상태에서 기판의 흔들림과 휨, 부품 간섭, 금속 고정부와 주변 회로 사이의 여유를 확인하면 나사산 보강이 제대로 된 조립으로 이어졌는지 판단할 수 있습니다.