먼저 알아둘 용어
투영(projection)·BGA(Ball Grid Array) — 투영은 입체를 한 방향에서 겹쳐 본 결과입니다. BGA는 패키지(package) 바닥의 볼로 접합하므로 다른 높이의 볼과 솔더가 X선에서 한 덩어리처럼 보일 수 있습니다.
헤드인필로(head-in-pillow)·논웨트 오픈(non-wet open) — 헤드인필로는 볼과 아래 솔더가 제대로 합쳐지지 않은 접합 결함을 가리킵니다. 논웨트 오픈은 솔더가 접합면을 충분히 적시지 못해 전기적 연결이 형성되지 않는 결함입니다. X선에서 겹쳐 보이는 외관만으로 두 결함의 원인과 상태를 확정하지 않습니다.
단면 검사(cross-section analysis)·간헐 연결(intermittent connection) — 단면 검사는 시료를 잘라 내부 경계를 확인하는 방법입니다. 검사 전에 증거를 보존하고 절단할 위치를 정해야 합니다. 간헐 연결은 압력·온도 등에 따라 연결이 생겼다 사라질 수 있는 상태입니다.
솔더 페이스트(solder paste) — 솔더 분말과 산화물 제거를 돕는 플럭스(flux)를 섞어 인쇄하는 재료입니다. 가열해 솔더를 녹여 접합하는 공정을 리플로(reflow)라고 합니다.
미세 피치 부품은 같은 위치 차이도 더 크게 작용할 수 있습니다
시스템온칩(SoC, System-on-Chip)은 연산·통신 같은 여러 시스템 기능을 한 반도체 칩에 모은 부품입니다. 기판과 연결하는 접점이 많아지면 패키지 밑면에 볼을 촘촘히 배열할 수 있습니다. 피치(pitch)는 이웃한 볼 중심 사이의 거리입니다. 피치가 0.8 mm인 배열과 0.35 mm인 배열에 똑같이 0.05 mm의 위치 차이가 생겼다고 가정하면, 피치에 대한 비율은 각각 6.25%와 약 14.3%입니다. 같은 절대 오차라도 좁은 배열에서는 차지하는 비중이 커진다는 뜻이지, 0.05 mm가 불량을 가르는 공통 기준이라는 뜻은 아닙니다.
첫 기판에서는 부품이 놓인 위치만 보지 말고 작은 개구에서 실제로 인쇄된 페이스트의 양과 위치, 가열 뒤 볼의 접합 상태를 함께 확인합니다. 녹은 솔더의 표면장력으로 작은 위치 차이가 줄어드는 자기 정렬(self-alignment)도 패드 형상과 페이스트량이 맞아야 기대할 수 있습니다. 허용되는 위치 차이는 해당 부품과 장비의 규격에 따라 정합니다. 이어서 설명하는 X선 검사로는 가려진 접합부를 확인합니다.
같은 접점을 여러 방향에서 찾을 수 있게 표시합니다
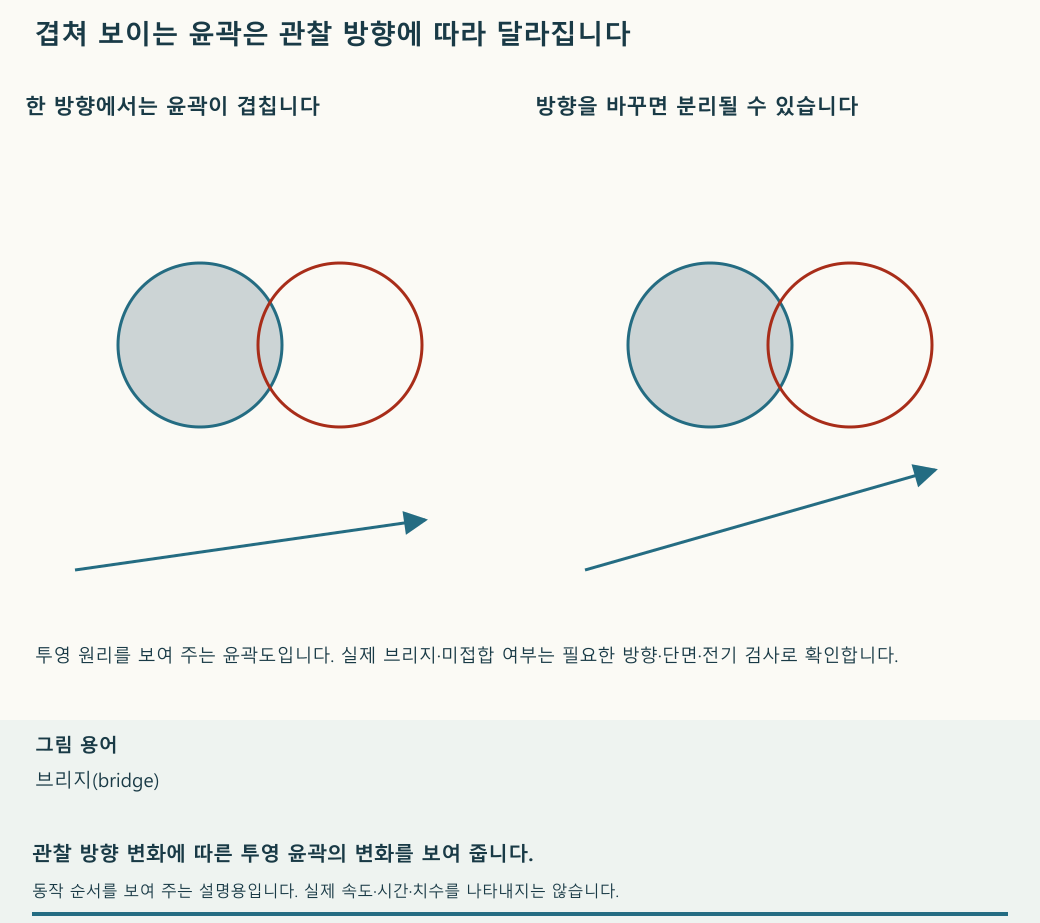
의심 부품과 볼 좌표, 기판 방향을 지정합니다. 장비에서 지원하는 다른 촬영 방향 중 적합한 방향을 골라 같은 접점을 비교하고, 주변의 정상 접합 및 패키지 구조와 대조합니다. 입체 구조의 높이 차이는 관찰 방향이 달라지면 다른 경계로 나타날 수 있습니다.
한 각도에서 촬영한 영상만으로 모든 결함을 찾을 수 있다고 가정하지 않습니다. 관찰 전압·전류·배율·방향과 시료 위치를 기록하고 구조상의 차이를 결함으로 오인하지 않습니다.
볼이 패드 배열에서 밀린 것으로 의심된다면 접합 경계와 별도로 위치 차이(offset)를 확인합니다. 먼저 기판의 기준점(fiducial)과 방향을 찾아 설계 패드의 중심 좌표를 촬영 영상에 맞춥니다. 기준점은 기판의 위치를 찾도록 둔 표식이고, 서로 다른 좌표를 같은 기준에 맞추는 작업을 정렬(registration)이라고 합니다. 대응하는 볼 중심을 설계 좌표와 대조해 배열 전체가 한쪽으로 옮겨졌는지, 특정 위치만 달라졌는지 구분합니다. 볼 그림자에 가려 패드를 직접 볼 수 없다면 보이는 배열의 간격과 주변 구조 또는 기준 시료를 이용해 대응 위치를 다시 확인합니다.
촬영 각도와 확대율, 시료의 휨 때문에 투영된 중심이 달라 보일 수 있습니다. 시료를 같은 자세로 놓고 기준점을 맞춥니다. 필요하면 다른 각도에서 촬영한 영상이나 높이별로 구분한 영상도 함께 확인합니다. 작은 픽셀 차이를 곧바로 실장 불량으로 판정하지 말고 장비의 분해능, 부품과 기판의 허용 위치 차이, 실제 접합 및 전기 검사 결과를 함께 봅니다. 촬영 조건과 비교 기준을 기록해야 재검사에서도 같은 결론에 이르는지 확인할 수 있습니다.
닿아 있는 상태와 젖어 합쳐진 상태를 구분합니다
양쪽에 솔더가 있어도 서로 충분히 젖어 연결되지 않으면 접합이 약하거나 전기적 연결이 간헐적으로 끊길 수 있습니다. 단순히 도통하거나 손으로 눌렀을 때 잠시 정상 동작한다고 해서 접합부가 정상이라고 판정하지 않습니다.
의심 경계가 보이면 위치와 관찰 조건을 기록하고, 제품에 요구되는 조건에 맞춰 추가 X선·단면·전기 검증을 선택합니다. 시료를 잘라 단면을 검사하기 전에는 검사할 위치를 정확히 기록하고 다른 증거도 보존합니다.
겹침이 남으면 깊이별 영상과 실제 접합 경계를 대조합니다
비스듬히 촬영해도 주변 볼이나 반대쪽 부품이 겹친다면, 여러 방향의 X선에서 특정 높이의 단면을 재구성하는 라미노그래피(laminography) 등을 검토합니다. 시료를 잘라 보는 파괴 단면과 달리 영상으로 높이를 나누는 방법입니다. 부품 쪽 볼과 기판 쪽 패드 사이의 경계를 같은 볼 좌표에서 살펴봅니다. 장비의 분해능과 촬영 조건에 따라 작은 틈이 보이지 않을 수 있으므로 ‘3차원 검사’라는 이름만으로 접합을 보증하지 않습니다.
공정을 처음 검증하거나 판정이 애매할 때는 X선 결과를 실제 접합 경계와 대조할 시료를 정합니다. 한 가지 방법이 염색 침투 후 인장 분리 검사(dye and pull)입니다. 부품을 떼기 전에 틈으로 염료를 침투시키고, 건조한 뒤 부품과 기판을 분리해 양쪽에 남은 염색 흔적을 비교합니다.
- 검사할 부품·볼 좌표와 기판 방향을 기록하고, 먼저 외관·X선·전기 검사 증거를 남깁니다.
- 시료 절단이나 방열판 제거가 기존 접합부에 추가 응력을 주지 않도록 준비합니다. 잔류 플럭스와 접착제가 염료 유입을 막는지도 확인합니다.
- 시료를 염료에 완전히 담그고 진공 보조 침투(vacuum-assisted dye penetration)로 틈에 남은 공기를 빼냅니다. 한 검사 절차의 예시에서는 대기압보다 67.7 kPa 낮은 압력을 3~4분 걸었다가 일부 공기를 들여보내고 다시 감압해, 시료를 염료에 담근 채 30분 이상 유지합니다. 이 값은 모든 염료·시료의 공통 설정이 아닙니다. 과도하게 감압해 염료가 끓거나 부품과 기판이 손상되지 않도록 장비와 시료의 허용 조건을 먼저 확인합니다.
- 압력을 천천히 원래대로 되돌리고 흘러나오는 염료를 제거한 뒤 시료를 충분히 말립니다. 건조 방법의 예시로는 시료가 허용할 때 100 °C 이하로 가열하거나 상온에 하룻밤 두는 방법이 있습니다. 젖은 염료가 분리 중 번지면 원래 있던 균열처럼 보일 수 있습니다.
- 균일하게 당기는 지그로 부품을 분리하고, 기판 쪽과 부품 쪽의 같은 볼 위치를 맞추어 염색 위치와 분리 경계를 기록합니다. 분리 과정에서 새로 생긴 파단과 미리 염료가 들어간 틈을 구분합니다.
- X선 판정과 비교해 놓친 결함과 잘못 의심한 위치를 확인합니다. 이 검사는 염색 흔적을 관찰하는 방법이므로, 제품의 합격 기준이나 수명 시험은 따로 확인해야 합니다.
염료가 침투하지 못한 시료에서는 흔적이 없다는 이유만으로 정상이라고 판정할 수 없습니다. 검사 준비와 침투 상태도 결과와 함께 기록해야 합니다.
가열 중 벌어졌다가 다시 닿는 순서를 확인합니다
동적 휨(dynamic warpage)은 가열·냉각하는 동안 패키지나 기판의 휨이 달라지는 현상입니다. 상온에서 평평해 보이더라도 솔더가 접합되어야 할 시점에 볼이 페이스트에서 떨어지면 문제가 생길 수 있습니다.
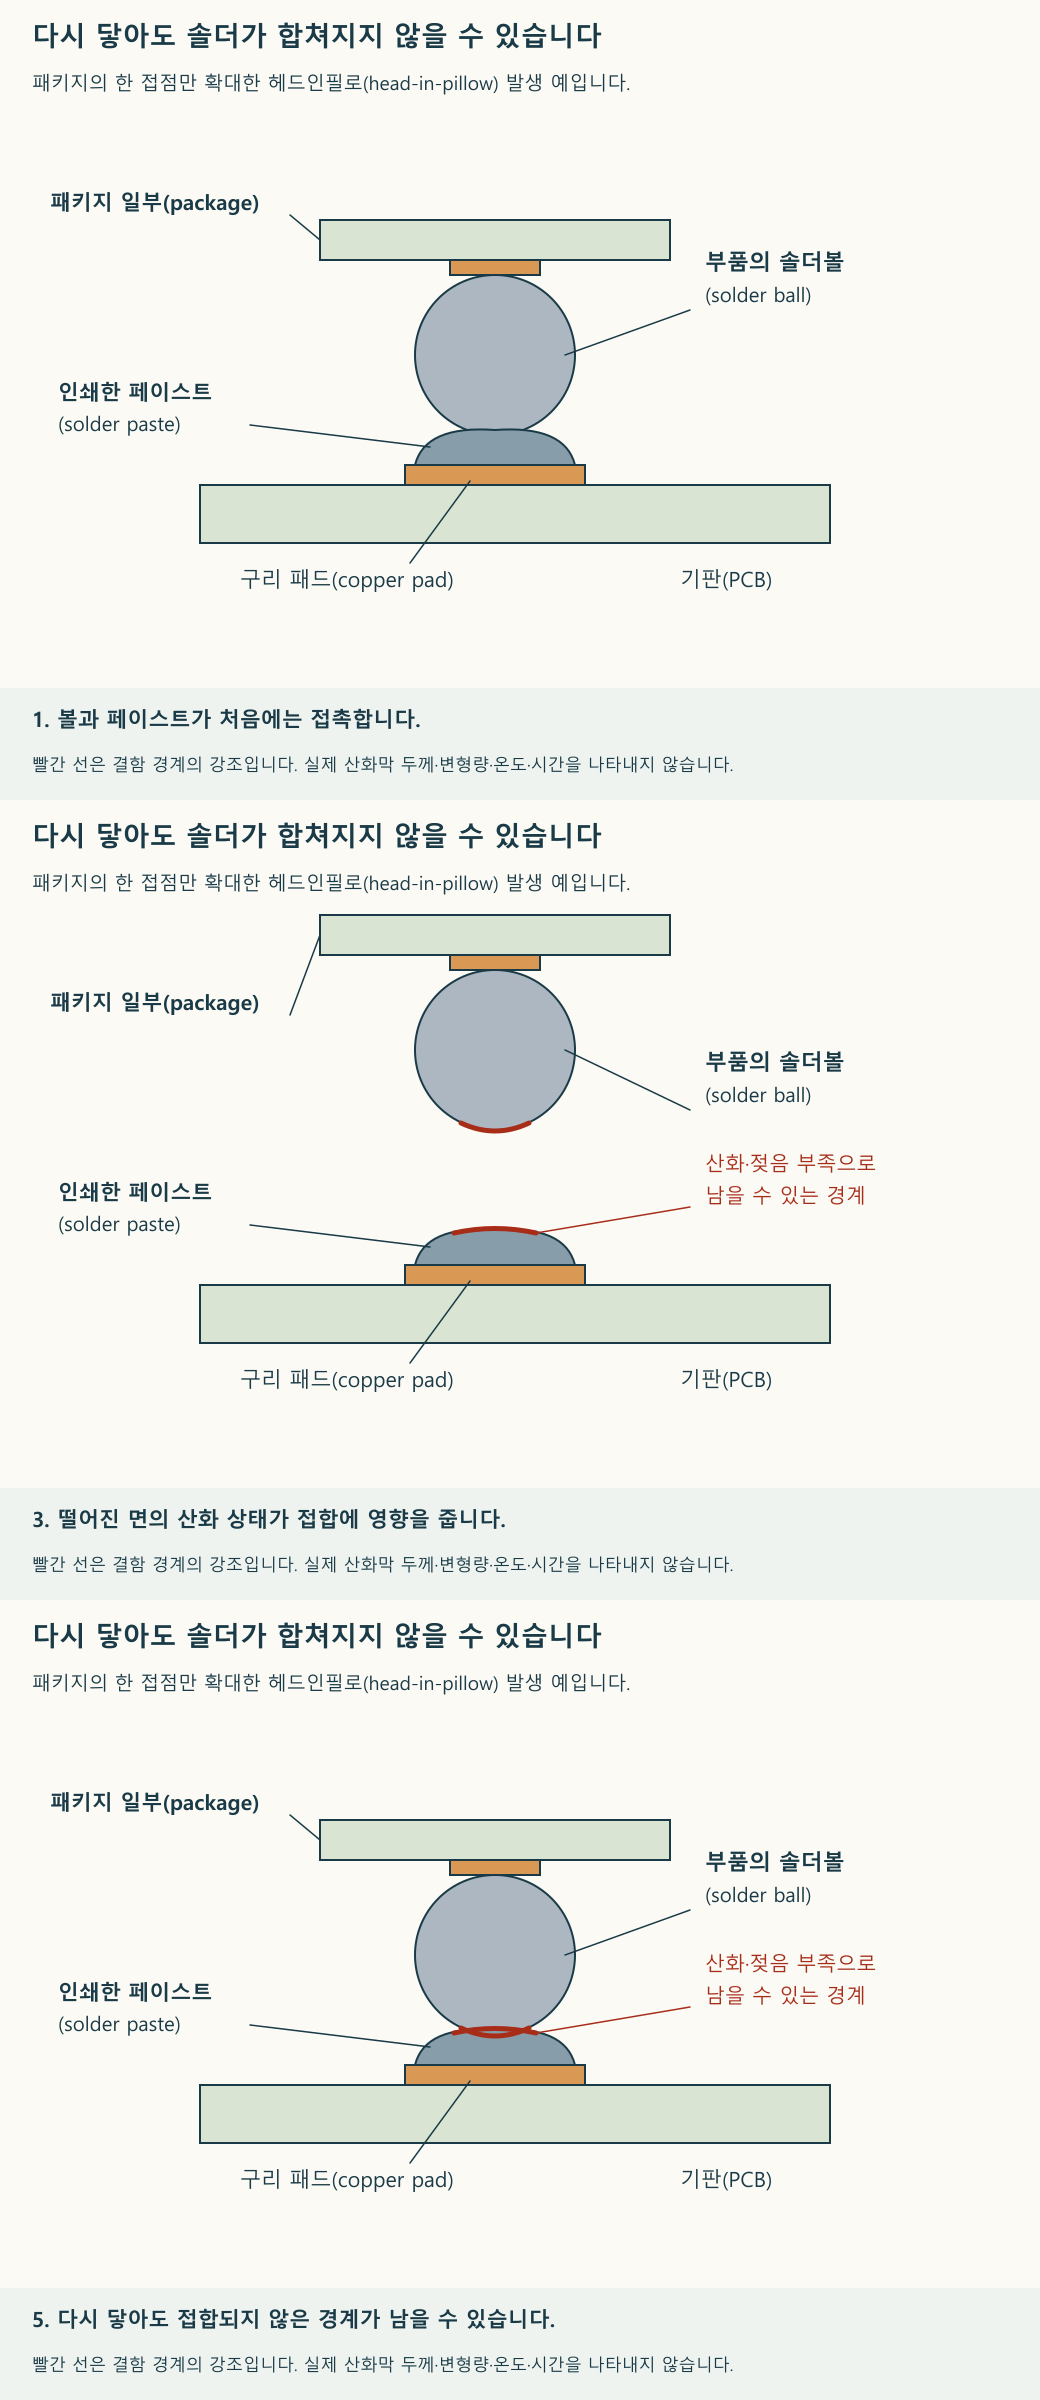
한 가지 헤드인필로 발생 과정은 다음과 같습니다. 처음에는 볼과 페이스트가 닿아 있습니다. 가열 중 일부 볼이 들리면 떨어진 표면에 산화가 진행될 수 있습니다. 이후 다시 닿더라도 산화막이 남아 있거나 플럭스가 충분히 작용하지 못하면 두 솔더가 합쳐지지 않습니다. 냉각 뒤에는 겉으로 닿아 보여 단순 도통 검사만 통과할 수도 있습니다.
플럭스(flux)는 납땜할 표면의 산화물을 제거하고 젖음을 돕는 재료입니다. 젖음(wetting)은 녹은 솔더가 접합면에 퍼져 붙는 과정입니다. 실제 가열 시간과 온도 조건에서 플럭스가 필요한 동안 작용하는지, 재산화를 얼마나 억제하는지 확인합니다. 질소 분위기처럼 산소를 줄이는 공정도 후보가 될 수 있지만, 불균일한 인쇄량이나 과도한 휨까지 자동으로 해결하지는 않습니다.
젖음 부족이 확인됐다면 용융 전 예열을 오래 유지해 플럭스 성능이 떨어진 것은 아닌지도 조사합니다. 예열 온도를 비교적 일정하게 유지하는 구간이 소크(soak)입니다. 소크를 길게 두지 않고 온도를 계속 올리는 램프 투 스파이크(RTS, ramp-to-spike)도 검토할 수 있지만, 부품 사이의 온도 차이가 큰 보드에서는 소크가 필요할 수 있습니다. 재료의 허용 곡선을 기준으로 큰 부품과 작은 부품의 실제 접합부 온도를 측정하고, 충분히 녹지 않는 위치가 생기지 않는지 확인합니다. 논웨트 오픈을 모두 긴 소크 때문이라고 단정하지 않습니다.
패키지마다 휨 방향과 시점이 다르므로 특정 온도에서 반드시 아래로 휘었다가 위로 펴진다고 가정하지 않습니다. 부품의 허용 가열 조건 안에서 실제 온도 이력과 인쇄량을 비교하고, 가열 조건을 바꿨을 때 다른 접합부의 부족·브리지·기공이 늘지 않았는지도 확인합니다.
브리지(bridge)는 이웃 도체 사이의 의도하지 않은 솔더 연결이고, 보이드(void)는 접합 내부의 기공입니다. 이 둘과 볼·페이스트가 합쳐지지 않은 경계는 다른 결함입니다. 기공 면적 하나의 비율을 모든 BGA의 공통 합격 기준으로 사용하거나, 기공이 보인다는 이유만으로 비아에서 나온 가스가 원인이라고 단정하지 않습니다.
기공이 주된 문제라면 솔더가 액체인 동안 주변 압력을 낮춰 내부 기체가 빠져나오도록 하는 진공 리플로(vacuum reflow)를 별도 공정 후보로 검토합니다. 부품의 허용 압력과 가열 조건을 먼저 확인하고, 감압 속도·도달 압력·유지 시간을 나누어 조정합니다. 급격히 감압하면 솔더가 튀거나 부품이 움직일 수 있고, 오래 유지하면 플럭스가 소진될 수 있습니다. 각 조건에서 같은 접점의 X선 기공 상태와 솔더 튐·위치 변화를 함께 비교합니다. 진공을 강하게 걸수록 무조건 좋은 것은 아니며, 접촉만 남은 헤드인필로를 기공 감소와 같은 문제로 취급하지 않습니다.
숨은 납땜과 기판 내부 배선은 검사 범위를 나눕니다
자동 광학 검사(AOI, Automated Optical Inspection)는 카메라로 보이는 부품과 접합부를 검사합니다. 부품 아래에 가려진 접점은 직접 보기 어려워 X선 검사가 필요할 수 있습니다. 이때 부품 아래 솔더와 기판 내부의 구리 배선 중 무엇을 검사할지 먼저 정합니다. BGA 솔더볼을 잘 보여 주는 촬영 조건이 얇은 내부 배선의 끊김까지 구분해 준다고 가정하지 않습니다.
내부 배선이 의심되면 회로도의 넷과 실제 배선 층·좌표를 맞춘 뒤, 그 위치를 구분할 수 있는 촬영 방향·배율·분해능을 정합니다. 분해능(resolution)은 가까운 두 구조를 구분할 수 있는 능력입니다. 여러 층의 구리가 겹치면 투영 사진만으로 단선을 판단하기 어려우므로, 필요한 경우 높이를 나누어 보는 단층 영상과 비교합니다. 영상에 보이는 빈틈이 설계상 구리를 두지 않은 부분인지, 배선이 실제로 끊어진 부분인지도 같은 위치의 설계 데이터와 대조합니다.
X선에서 이어져 보인다고 해서 전기적 연결이 보증되지는 않습니다. 전원을 끄고 회로 구성을 고려한 도통·저항 검사로 해당 넷을 확인하고, 병렬 경로나 다른 부품을 거친 우회 경로가 측정 결과에 영향을 줄 가능성도 살펴봅니다. 반대로 전기 검사에서 이상을 찾았다고 X선 사진의 모든 어두운 부분을 원인으로 지목하지 않습니다. 촬영으로 확인한 구조와 전기적으로 확인한 연결 상태를 구분해 기록합니다.
결함을 확인한 다음 원인 가설을 대조합니다
공정 기록을 바탕으로 산화와 페이스트(paste) 상태, 접합부가 내려앉는 시점과 솔더가 녹는 시점, 가열 과정, 패키지와 기판의 휨을 비교해 원인을 좁힙니다. 경계가 보인 사실만으로 그중 하나를 근본 원인으로 확정하지 않습니다. 온도를 높여 재가열한 뒤 작동했다는 이유만으로 원인까지 해결됐다고 기록하면 재발 가능성을 판단하기 어렵습니다.
검사를 마친 뒤에는 접점 좌표, 관찰 방향, 결함이 의심되는 경계, 판정을 확정한 방법과 공정 확인 결과를 기록합니다. “X선 검사 완료”라는 한 줄보다 검사 범위와 근거가 중요합니다.
작업 순서를 다시 확인합니다
초기 접합 불량과 사용 중 피로는 이력까지 대조합니다
처음부터 형성되지 않은 접합부와 사용 중 반복 응력으로 손상된 접합부는 비슷한 단선 증상을 낼 수 있습니다. 조립 직후 검사, 사용 기간과 온도·기계 하중 이력, 고장 재현 조건을 함께 확인합니다.
파단이 솔더 내부인지 계면인지 패드·기판 쪽인지 구분하려면 적합한 내부 검사나 단면·파단면 관찰이 필요할 수 있습니다. X선 투영 사진 하나로 초기 불량 또는 피로를 확정하거나 사용 수명을 산출하지 않습니다.
Distinguish an initially defective joint from service-induced fatigue using inspection history, loading history and fracture location. A single X-ray projection cannot establish the failure mechanism or lifetime.