먼저 알아둘 용어
맨해튼 현상(Manhattan effect / tombstoning)·브리지(bridge) — 맨해튼 현상은 양단 칩 부품의 한쪽이 들려 서는 상태입니다. 브리지는 솔더(solder)가 의도하지 않은 단자 사이를 잇는 상태입니다. 결함의 이름이 원인까지 확정하지는 않습니다.
랜드 패턴(land pattern)·패키지(package) — 랜드 패턴은 기판 패드(pad)의 배치와 치수를 뜻하고, 패키지는 부품의 몸체와 단자 형상을 뜻합니다. 외형이 비슷해도 단자의 기능과 전기적 특성이 다를 수 있습니다.
넷(net) — 회로도에서 전기적으로 서로 연결되는 단자와 배선을 하나로 묶어 부르는 이름입니다. 이웃한 단자 사이에 솔더가 이어져도 회로도에서 같은 넷인지에 따라 의도한 연결인지 단락인지 구분합니다.
젖음(wetting)·합금 — 젖음은 녹은 솔더가 접합할 금속 표면에 퍼져 붙는 현상입니다. 솔더 합금과 공정에 따라 표면 모습이 달라질 수 있으므로 광택 하나로 접합 품질을 확정하지 않습니다.
외관에 따라 다음 확인 항목을 고릅니다
| 보이는 상태 | 다음에 확인할 내용 | 피해야 할 단정 |
|---|---|---|
| 칩 한쪽이 들려 있습니다. | 양쪽 패드에 인쇄된 페이스트의 양, 부품이 놓인 위치, 패드에 연결된 동박과 가열 정도의 차이를 확인합니다. | 설정 온도 하나만 원인이라고 단정하지 않습니다. |
| 인접 리드(lead) 사이에 금속이 이어집니다. | 회로도에서 연결할 단자가 맞는지 확인하고, 페이스트가 번진 흔적과 부품 위치를 살핍니다. | 반짝인다는 이유로 정상 접합으로 보지 않습니다. |
| 솔더가 큰 덩어리로 부풀어 있습니다. | 솔더가 리드와 패드에 잘 퍼져 붙었는지, 이웃 단자와 이어진 곳은 없는지 확인합니다. | 솔더가 많다는 이유로 접합부가 튼튼하다고 판단하지 않습니다. |
| 부품 주변에 작은 금속 구슬이 흩어져 있습니다. | 패드 밖으로 나온 솔더 볼(solder ball)인지 확대해 보고, 단자 사이에 남아 있는지도 살핍니다. | 지금 단락되지 않았다는 이유로 그대로 두지 않습니다. |
| 부품이 패드 중심에서 밀리거나 비뚤어져 있습니다. | 각 단자와 패드의 겹침, 한쪽 들뜸, 인접 단자와의 간격을 확인합니다. | 부품 몸체의 방향만 보고 전기 연결까지 정상이라고 판단하지 않습니다. |
| 표면이 거칠거나 무광입니다. | 사용한 솔더 합금, 솔더가 리드와 패드에 붙은 상태, 가열 조건을 확인합니다. | 광택만으로 냉납이라고 확정하지 않습니다. |
| 커패시터(capacitor)가 손상되어 있습니다. | 부품 번호와 극성, 주변 회로의 연결, 사용 당시의 전압 등 동작 조건을 확인합니다. | 외관만으로 역극성이나 과전압을 확정하지 않습니다. |
리드 한쪽이 붙지 않았다면 인쇄량과 리드 높이를 나눠 봅니다
표면 실장 부품의 한 리드에 솔더가 부족하거나 전기적으로 연결되지 않았다면, 먼저 인쇄 직후 해당 패드에 인쇄된 페이스트의 위치와 양을 확인합니다. 솔더 페이스트 검사(SPI, Solder Paste Inspection) 결과가 있다면 불량 리드와 같은 위치의 패드를 찾아 다른 패드와 비교합니다. 인쇄량이 정상인데도 한 리드만 접합되지 않았다면 부품을 옆에서 보거나 적합한 측정 방법으로 그 리드가 다른 리드보다 떠 있는지 확인합니다. 리드 끝들이 같은 평면에 놓이는 정도를 리드 공면성(lead coplanarity)이라고 합니다.
가느다란 리드 하나가 들려 있으면 인쇄된 페이스트와 충분히 닿지 않을 수 있습니다. 이때 페이스트를 무조건 더 인쇄하면 옆 리드까지 이어지는 브리지를 만들 수 있으므로, 부품의 리드 변형과 공급사 패키지 도면에서 허용하는 리드 높이 차이를 먼저 확인합니다. 인쇄량·부품 높이·실장 위치 중 무엇이 달라졌는지 구분한 다음 수정 전후의 접합을 같은 조건에서 비교합니다.
관통홀 접합부는 가열부터 냉각까지 나누어 살핍니다
부품 리드가 기판을 통과하도록 뚫은 구멍을 관통홀(through-hole)이라고 합니다. 그중 벽에 금속을 입힌 도금 관통홀(PTH, Plated Through-Hole)에서는 솔더가 리드와 구멍 벽의 금속에 모두 젖어야 합니다. 도금된 구멍 벽과 리드 사이로 녹은 솔더가 스며드는 데에는 모세관 작용(capillary action)이 관여합니다. 좁은 틈이 있다고 해서 자동으로 채워지는 것은 아닙니다. 접합면의 산화·오염, 플럭스 상태와 가열 조건이 맞아야 합니다. 플럭스(flux)는 접합면의 산화물을 제거하고 솔더가 잘 젖도록 돕는 재료입니다.
인두 끝에 큰 솔더 방울을 만든 뒤 차가운 리드 위에 얹는 방식으로는 두 접합면의 젖음을 확보하기 어렵습니다. 기판과 부품을 움직이지 않게 지지하고, 깨끗한 인두 끝이 리드와 패드에 함께 열을 전달하도록 댑니다. 열이 잘 전달되지 않으면 설정 온도만 계속 올리지 말고, 인두 끝의 크기·접촉 면적·산화 상태와 패드에 연결된 구리 면적을 확인합니다. 넓은 구리면에 연결된 패드는 열을 더 많이 빼앗아 갑니다.
플럭스의 구성 성분은 역할이 다릅니다
Indium의 솔더 페이스트 설명은 활성제의 산화물 제거, 다른 성분을 녹이는 용제, 리플로 중 산화를 억제하는 로진·수지의 역할을 나눕니다. 용제·유동 조절 성분은 도포와 인쇄 거동에도 관련되므로 활성제 하나만으로 플럭스의 모든 성질을 설명하지 않습니다.
피막 형성 성분과 잔류물은 제품별 조성·가열·세척 조건에 따라 평가합니다. 납땜 중 산화 방지 역할이 있다고 해서 남은 모든 피막이 안전한 절연 보호막이라는 뜻은 아닙니다. 제품의 잔류물·세척·전기적 신뢰성 자료와 적용 조건을 확인하며, 사진에서 플럭스가 보였다고 해서 젖음이나 절연 합격을 판정하지 않습니다.
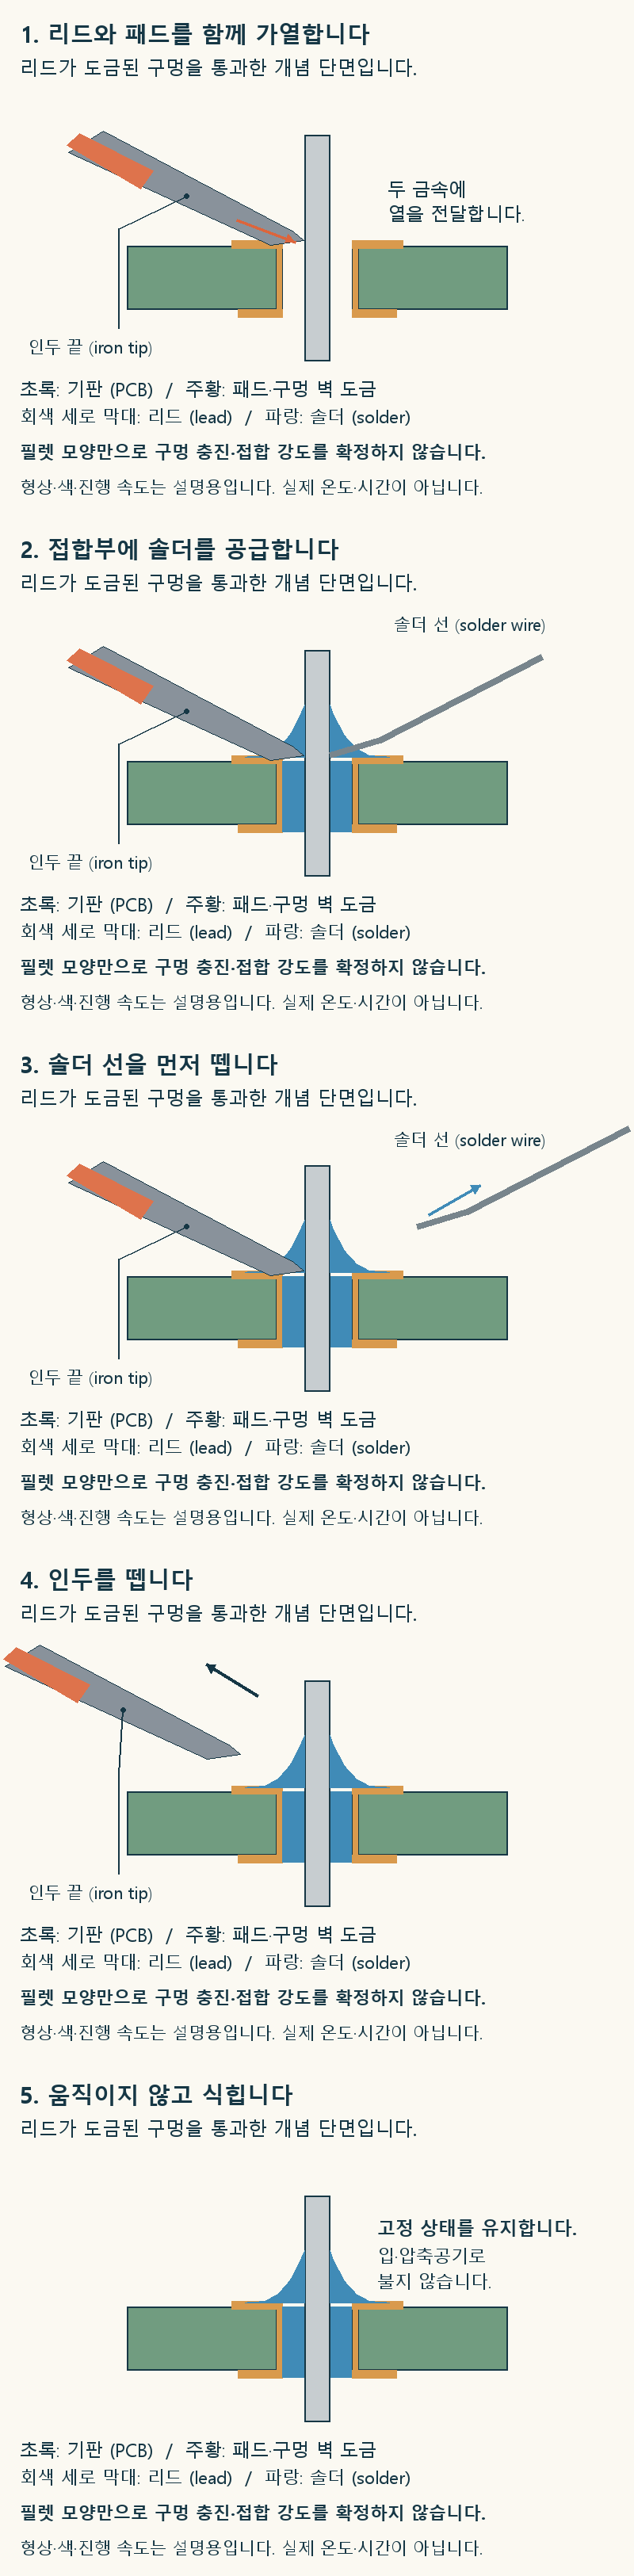
손납땜은 다음 순서로 진행합니다. 모든 부품에 같은 인두 온도와 가열 시간을 적용하지는 않습니다. 사용할 합금·플럭스와 부품·기판이 허용하는 열 조건을 먼저 정합니다.
- 리드와 패드의 오염물, 인두 끝의 산화물을 제거하고 전자회로용 플럭스를 사용합니다. 인두 끝의 얇은 솔더층은 접촉부로 열이 전달되도록 돕습니다.
- 리드와 패드를 함께 가열한 뒤 솔더 선을 접합부에 공급합니다. 솔더가 인두 위에서만 녹는지, 실제 리드·패드 쪽으로 퍼지는지 구분합니다.
- 필요한 양이 퍼지면 솔더 선을 먼저 떼고, 접합면의 젖음을 확인한 뒤 인두를 뗍니다. 둥근 덩어리가 남는다고 솔더를 계속 더하지 않습니다. 열 전달이나 표면 상태가 문제라면 양만 늘려도 해결되지 않습니다.
- 솔더가 굳는 동안 리드와 기판을 움직이지 않습니다. 별도로 검증한 냉각 공정이 없는 손작업에서는 입으로 불거나 압축공기를 쏘지 말고 실온에서 식힙니다. 이것이 모든 생산 공정의 냉각 속도를 같게 하라는 뜻은 아닙니다.
리드와 패드 사이에 이어지는 곡면을 필렛(fillet)이라고 합니다. 경계가 매끄럽게 퍼졌는지는 젖음 상태를 살피는 단서지만, 겉에서 보이는 필렛이 오목하다는 이유만으로 구멍 내부가 솔더로 충분히 채워졌거나 접합부의 강도가 충분하다고 판단하지 않습니다. 반대로 무광이라는 이유만으로 냉납이라고 단정하지도 않습니다. 식힌 뒤 솔더가 리드와 패드에 붙은 부분, 이웃 단자 사이의 브리지, 눈으로 확인할 수 있는 기판 반대 면을 검사합니다. 결과는 해당 제품에 정해진 납땜 기준에 따라 판정합니다. 도통 검사와 기능 검사는 필요하지만, 외관·접합 검사도 따로 해야 합니다.
필렛 가장자리에서 솔더 표면과 패드가 이루는 각을 젖음각(contact angle)이라고 합니다. 같은 패드와 솔더를 비교할 때 솔더가 얇게 퍼져 가장자리가 가늘게 끝나면 젖음각이 작은 편입니다. 방울처럼 뭉쳐 경계가 가파르면 패드가 충분히 젖지 않았는지 의심할 수 있습니다. 다만 이 그림은 형상을 이해하기 위한 비교입니다. 눈으로 본 각도만으로 관통홀 안에 채워진 솔더의 양이나 접합 강도를 판정할 수는 없습니다.
주석계 솔더가 구리 패드에 제대로 젖으면 두 금속 사이에는 금속간 화합물(IMC, intermetallic compound)층이 생깁니다. 이 결합은 솔더 덩어리를 패드 위에 단순히 얹어 놓은 상태와 다릅니다. 패드가 산화·오염되었거나 접합부까지 열이 전달되지 않으면 겉으로 솔더가 붙어 있어도 솔더가 리드나 패드 표면에 충분히 퍼져 붙지 않았을 수 있습니다. 실제로 이어진 면적이 작으면 접촉 저항이 커지거나 온도 변화·진동 후 연결이 간헐적으로 끊길 수 있습니다. 확대해서 솔더가 리드와 패드 양쪽에 잘 퍼져 붙었는지 살피고, 제품 기준에 맞는 도통·기능 검사를 함께 실시합니다. 광택이나 그림 속 필렛 모양 하나만으로 정상 접합이라고 판단하지 않습니다.
흩어진 솔더 볼과 어긋난 부품은 다른 문제입니다
여기서 솔더 볼(solder ball)은 원래 접합부가 있어야 할 곳을 벗어나 남은 작은 솔더 구슬을 뜻합니다. BGA(Ball Grid Array)처럼 부품 밑면에 의도적으로 배열한 접속용 솔더 볼과 구분합니다. 떨어져 나온 금속 구슬이 이동해 단자 사이에 끼면 나중에 단락을 만들 수 있으므로, 접합부뿐 아니라 주변도 확대해 봅니다.
솔더 볼이 보이면 인쇄 직후의 사진과 조립 후의 사진을 비교합니다. 솔더 페이스트(solder paste)는 미세한 솔더 입자와 접합을 돕는 플럭스(flux)를 섞은 재료입니다. 패드 밖에 인쇄되거나 부품을 누를 때 밑으로 밀려난 페이스트가 접합부에 합쳐지지 않고 구슬로 남을 수 있습니다. 가열 과정에서 튀는 경우도 있으므로 사진 한 장만으로 원인을 정하지 않습니다. 인쇄량·번짐·부품을 놓은 위치와 실제 가열 기록을 대조한 뒤 해당 재료에 맞는 조건을 조정합니다.
작은 저항이나 커패시터가 옆으로 밀리거나 회전한 상태는 정렬 불량(misalignment)입니다. 부품을 놓을 때부터 어긋났는지, 가열 중에 움직였는지 구분하려면 가열 전후를 비교해야 합니다. 양쪽 단자가 각각의 패드에 얼마나 겹치는지, 솔더가 단자와 패드에 잘 퍼져 붙었는지 확인합니다. 녹은 솔더가 부품을 당겨 정렬하는 경우가 있어도 모든 오차가 저절로 바로잡히지는 않습니다. 주변 솔더 볼 제거와 부품 재정렬은 각각 필요한 작업인지 판단하고, 처리 후 확대 검사와 단락·도통 검사를 다시 합니다.
맞지 않는 패키지를 솔더로 가리지 않습니다
부품 이름이 같아 보여도 패키지가 다르면 단자 간격과 핀(pin) 배치가 달라질 수 있습니다. 맞지 않는 부품을 얹고 솔더를 더해 틈을 메우면 접합부가 커져 단락이나 잘못된 연결을 가리기 쉽습니다. 솔더가 녹았을 때 생기는 표면장력(surface tension)은 부품의 위치를 바꿀 수 있지만, 잘못 고른 패키지를 올바른 것으로 바꾸지는 못합니다.
부품 단자가 연결할 패드와 충분히 겹치지 않으면 솔더가 두 금속을 함께 적시지 못해 미접합(open joint)이 생길 수 있습니다. 실제 부품의 단자와 패드를 겹쳐 보고, 조립 뒤에는 솔더가 단자와 패드에 붙은 상태를 살피고, 전기적으로 연결됐는지도 따로 확인합니다.
부품이 틀렸다면 먼저 전원을 끄고 남은 전하를 제거한 뒤 부품을 분리합니다. 패드 위의 과도한 솔더와 잔류물을 적합한 방법으로 정리해 패드 가장자리와 주변 배선이 보이게 합니다. 이때 패드가 들렸거나 배선이 끊겼는지도 확인합니다. 패드가 손상된 상태에서 새 부품만 올리면 연결 불량이 그대로 남습니다.
그다음 부품 번호에 붙은 패키지 구분까지 확인하고, 회로도에 적힌 각 핀의 기능을 실제 단자 번호와 대조합니다. 핀 수, 단자 간격, 부품 방향이 맞으면 정확한 패키지의 부품으로 교체합니다. 모양만 비슷한 다른 부품을 쓰는 경우에는 전압·전류 정격과 방열 조건도 맞아야 합니다.
맞는 부품을 바로 구할 수 없어 점퍼선(jumper wire)이나 변환 기판을 검토할 때는 핀 맵을 먼저 만듭니다. 점퍼선은 두 지점을 전선으로 연결하는 수리·변경 방법입니다. 필요한 전류를 흘릴 수 있는 굵기와 절연을 선택하고, 다른 단자와 닿지 않게 배치합니다. 전선이 움직여 접합부를 당기지 않도록 지지하며, 신호가 빠르거나 전류가 큰 회로에서는 늘어난 경로의 영향도 따로 검토합니다. 이 조건을 확인할 수 없다면 솔더 덩어리로 억지로 연결하지 말고 올바른 부품을 준비합니다.
수리 후에는 접합부를 확대해 브리지가 있는지 살피고, 전원이 없는 상태에서 핀 맵에 따른 도통과 이웃 단자 사이의 단락을 확인합니다. 회로 내 병렬 경로 때문에 저항이 낮게 측정될 수 있으므로 도통음만으로 결론을 내리지 않습니다. 이후 회로에 맞는 전류 제한을 설정해 전원을 넣고 소비 전류와 해당 기능을 확인합니다. 외형이 가지런해졌다고 해서 회로가 제대로 동작하는 것은 아닙니다.
단락의 위치와 발생 조건을 함께 기록합니다
단락은 조립 과정뿐 아니라 부품 고장, 잘못된 회로 연결이나 사용 환경 때문에도 생길 수 있습니다. 측정 기록에는 프로브(probe)를 댄 지점, 전원이 켜져 있었는지 여부, 측정값을 함께 남깁니다. 회로 내 병렬 경로 때문에 단순 도통음이 원인을 특정하지 못할 수도 있습니다.
단락을 처음 발견한 시점과 영향을 받은 기판 수를 적어 조사할 자료를 고릅니다. 조립 직후라면 솔더 브리지와 페이스트 인쇄 번짐 외에 전도성 잔류물, 실장 중 생긴 손상을 살펴봅니다. 사용 중 갑자기 발생했다면 부품 내부 결함, 정전기 방전(ESD, Electrostatic Discharge), 기계적 스트레스, 정격을 넘긴 전압·전류를 가능한 원인으로 두고 사용 기록과 부품 정격을 대조합니다. 정전기 방전은 쌓인 전하가 순간적으로 이동하는 현상으로, 민감한 부품을 손상시킬 수 있습니다.
여러 기판에서 같은 위치의 단락이 반복되면 설계 파일의 도체 간격·배선·부품 선택을 실제 조립 상태와 비교합니다. 보관하거나 사용하는 동안 나타났다면 습기·진동·부식 흔적과 보관 조건도 확인합니다. 이 항목들은 모두 가능한 원인일 뿐, 사진만으로 원인이 확인된 것은 아닙니다. 인쇄·실장 기록과 발생 직전의 부하·동작 모드를 대조해 후보를 좁히고, 실제로 연결된 두 지점과 경로를 측정한 뒤 수정합니다. 부품을 교체했다면 같은 회로 조건에서 단락이 재발하지 않는지도 검증합니다.
결함의 위치와 내부 증거를 나눠 봅니다
기판 층 사이의 박리와 부품 패키지 내부의 수분 관련 손상은 관찰 대상부터 다릅니다. 부푼 모양만 보고 같은 원인으로 묶지 말고 기판·부품의 어느 경계에서 손상이 생겼는지, 보관·건조·가열 이력이 무엇인지 확인합니다.
납땜 표면의 뾰족한 돌출부는 위치와 주변 도체까지의 거리를 기록합니다. 표면에 열린 작은 구멍, 내부 공극, 기판에서 들린 패드는 서로 다른 관찰 항목입니다. 표면 구멍만으로 내부 공극의 전체 크기나 패드 박리를 단정하지 않습니다.
수지 성분의 끼임이 의심되어도 겉면 색만으로 내부 잔류물을 확정할 수 없습니다. 페이스트·플럭스와 열 이력을 대조하고, 필요하면 승인된 단면·내부 검사로 위치와 형상을 확인합니다. 각 관찰을 현상 이름으로 남긴 뒤 원인 후보와 합격 판단을 분리합니다.
Separate board delamination, package damage, spikes, surface openings, internal voids and lifted pads. External colour cannot identify internal rosin entrapment; causal claims require history and suitable internal evidence.
조립 외관 기준과 단면·공정 검증은 같은 검사가 아닙니다
IPC-A-610G의 공개 범위 설명은 전자 조립품의 외관 품질 수용 기준을 다루며 단면 평가 기준은 제공하지 않는다고 구분합니다. 따라서 표면 모양이 특정 외관 사례와 닮았다는 이유로 내부 접합·기판 단면 또는 공정 조건까지 합격했다고 기록하지 않습니다.
검사할 조립품, 계약에 지정된 판본·등급과 관찰 가능한 부위를 먼저 정합니다. 숨겨진 접합부나 내부 결함은 필요한 별도 검사와 연결합니다. 외관 기준의 그림은 제품 수리·변경을 허가하거나 특정 조립 공정을 승인하는 문서가 아니며, 여기서는 등급별 치수·허용률을 새 합격값으로 제시하지 않습니다.