먼저 알아둘 용어
SMD(Surface-Mount Device) — 표면 실장 부품을 뜻합니다. 부품 단자를 기판 표면의 패드에 접합하는 방식으로 사용합니다.
tinning·임시 고정 — tinning은 접합면에 얇게 솔더(solder)를 준비하는 작업입니다. 임시 고정은 위치를 잡기 위한 접합으로 최종 젖음(wetting)과 품질을 다시 확인해야 합니다.
1206·0201·SOT(Small Outline Transistor)·MELF(Metal Electrode Leadless Face) — 1206·0201 등 크기 코드는 표기 체계에 따라 실제 치수를 확인해야 합니다. SOT는 소형 트랜지스터(transistor) 등 패키지(package) 계열, MELF는 원통형 표면실장 부품 형태입니다.
실납(solder wire)·솔더 페이스트(solder paste) — 실납은 선 형태로 공급하는 솔더이고, 솔더 페이스트는 금속 솔더 분말과 플럭스(flux)를 섞은 재료입니다. 굳은 솔더 두 덩어리와 가열 전 솔더 페이스트는 부품을 받치는 성질이 다릅니다.
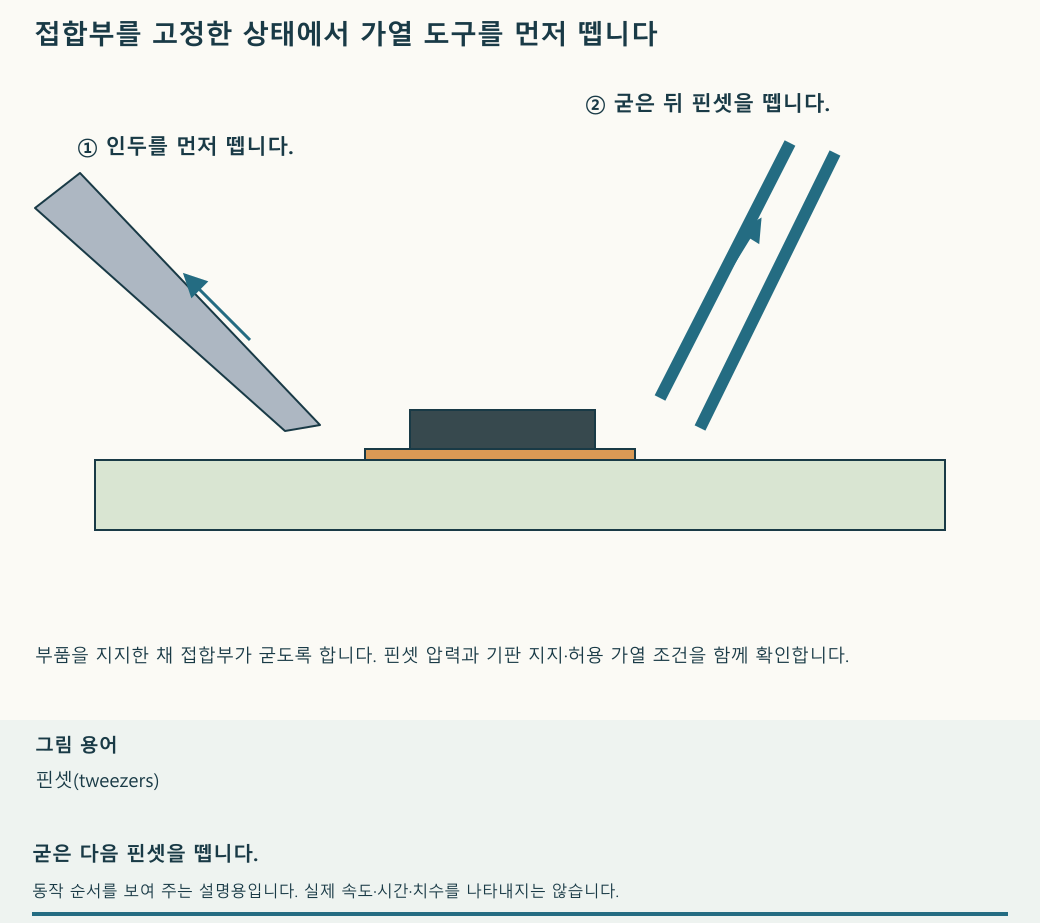
한쪽 접합으로 위치를 잡는 순서입니다
- 패드 하나에 위치 고정에 필요한 만큼만 솔더를 준비합니다.
- 핀셋(tweezers)으로 몸체를 잡고 두 단자가 각각의 패드에 놓이도록 맞춥니다. 단자를 가려 인두 접촉 공간을 없애지 않습니다.
- 준비한 솔더를 다시 녹이며 부품을 낮고 바르게 앉힙니다. 굳은 접합을 힘으로 누르지 않습니다.
- 인두를 먼저 떼고 솔더가 굳을 때까지 핀셋으로 위치를 유지합니다.
- 반대쪽의 패드와 단자를 함께 가열해 필요한 솔더를 공급합니다.
- 첫 접합도 충분히 젖었는지 확인하고 최종 위치·접합·인접 단락을 검사합니다.
점착성 플럭스로 위치를 유지할 수도 있습니다
인두와 실납을 양손에 쥐고 작업하려면 부품이 잠시 제자리에 머물러야 합니다. 크기와 작업 조건이 맞는 칩 부품에서는 점착성 플럭스(tacky flux)를 패드에 소량 바르고 부품을 놓는 방법도 쓸 수 있습니다. 점착성은 표면에 달라붙어 움직임을 줄이는 성질입니다. 플럭스는 납땜할 표면의 산화물을 제거하고 젖음을 돕는 재료이며, 여기서는 그 끈끈한 성질도 이용합니다.
이때 쓰는 플럭스 페이스트(flux paste)와 솔더 페이스트(solder paste)를 구분해야 합니다. 전자는 플럭스 자체이고, 후자는 금속 솔더 분말과 플럭스를 섞은 재료입니다. 점착성 플럭스만 바른 상태에서는 금속 접합이 생기지 않으므로 솔더를 따로 공급해야 합니다. 또한 영구 접착제가 아니어서 가열 중의 위치까지 보장하지는 않습니다.
- 작업 재료와 맞는 플럭스를 선택하고 두 패드에 필요한 만큼만 바릅니다. 부품이 떠 있거나 패드가 보이지 않을 만큼 쌓지 않습니다.
- 부품의 두 단자를 각 패드 위에 놓고 핀셋을 조심스럽게 뗍니다. 부품이 따라오거나 미끄러지면 고정이 된 것으로 보지 않습니다.
- 위치가 유지되면 한쪽 패드와 단자를 함께 가열하고 접합부에 실납을 공급합니다. 인두로 부품을 밀지 않습니다.
- 첫 접합이 굳고 위치가 맞는지 확인한 후 반대쪽을 납땜합니다. 마지막에는 양쪽 접합을 검사하고 사용한 플럭스의 잔류물 처리 조건을 따릅니다.
아주 작은 부품은 녹은 솔더의 표면장력(surface tension, 액체 표면을 줄이려는 성질)에 끌려 인두 쪽으로 움직일 수 있습니다. 그런 경우에는 플럭스를 더 바르는 것만으로 해결하려 하지 말고, 앞에서 설명한 한쪽 패드 고정 방법으로 돌아가 핀셋으로 위치를 유지합니다. 부품 크기 코드만으로 핀셋이 필요 없는 작업이라고 정하지 않습니다.
작은 부품이 핀셋에서 떨어지지 않으면 끝부분을 확인합니다
0201처럼 작은 부품은 핀셋 끝에 남은 끈끈한 플럭스 때문에 내려놓은 뒤에도 따라올 수 있습니다. 손을 더 크게 흔들거나 기판에 문질러 떼면 부품을 잃거나 주변 부품을 건드리기 쉽습니다. 먼저 확대해서 핀셋 끝의 오염과 맞물림을 확인합니다.
오염이 보이면 작업을 잠시 멈추고, 핀셋 재질과 잔류물에 맞는 방법으로 끝부분을 정리한 뒤 충분히 건조합니다. 세정제는 뜨거운 인두나 가열 중인 기판 가까이에서 다루지 않습니다. 다시 부품을 집어 연습판에 놓아 보면서 자연스럽게 떨어지는지 확인한 후 납땜을 이어 갑니다. 이미 한쪽을 붙인 부품이라면 접합부가 굳기 전에 핀셋을 잡아당기지 않습니다.
양쪽 패드에 이미 솔더가 있다면 높이부터 봅니다
재작업하는 기판이나 미리 주석을 먹인 기판에서는 양쪽 패드에 솔더가 남아 있을 수 있습니다. 표면에 얇게 퍼진 솔더와 단자를 밀어 올릴 만큼 볼록하게 굳은 솔더를 구분합니다. 양쪽에 솔더가 있다는 이유만으로 모두 없앨 필요는 없지만, 한쪽의 높은 덩어리가 부품을 받치면 반대쪽을 가열해도 부품이 바르게 앉지 않을 수 있습니다.
부품을 놓기 전에 두 패드의 높이와 표면 상태를 확인합니다. 볼록한 솔더가 방해하면 solder wick(녹은 솔더를 흡수하는 편조 구리선) 등 적합한 도구로 과잉분을 정리합니다. solder wick은 작업 부위에 맞는 폭을 쓰고, 솔더가 녹아 있는 상태에서 인두와 함께 떼어 냅니다. 굳어서 붙은 solder wick을 당기거나 패드를 긁어 평탄하게 만들지는 않습니다.
그다음 앞의 순서대로 한쪽 솔더를 녹여 부품을 고정합니다. 이때는 반대쪽 단자가 높은 솔더 위에 걸리지 않았는지도 옆에서 확인합니다. 기울어졌다면 힘으로 눌러 버티지 말고 식힌 뒤 부품을 적절한 재작업 방법으로 분리해 원인이 된 솔더를 정리합니다. 두 단자가 각 패드에 바르게 놓인 것을 확인한 후 반대쪽을 납땜하고 처음 고정한 쪽도 다시 검사합니다.
키보드 소켓은 납땜한 뒤에도 스위치가 바르게 끼워져야 합니다
한쪽을 먼저 고정하는 방법은 키보드의 핫스왑 소켓(hot-swap socket)을 손으로 납땜할 때도 쓸 수 있습니다. 이 부품은 스위치의 핀을 받아 전기적으로 접촉시키는 작은 소켓입니다. 소켓은 기판에 납땜해 두고, 스위치는 나중에 납땜하지 않고 교체합니다. 여기서 핫스왑이라는 이름을 전원이 연결된 상태에서 작업해도 된다는 뜻으로 받아들이지는 않습니다.
먼저 소켓·스위치·기판이 서로 맞는 조합인지 확인합니다. 같은 키보드 부품이라도 핀 위치와 소켓 형태가 다를 수 있습니다. 일반 스위치 납땜용 기판에 소켓을 얹는 것만으로 바꿀 수 있는 구조도 아닙니다. 풋프린트(footprint, 부품을 놓기 위해 정해 둔 패드와 구멍의 배치)가 해당 소켓용인지 확인해야 합니다.
전원을 분리하고 소켓을 놓을 면을 위로 향하게 받친 뒤, 앞의 순서대로 한쪽 패드에 솔더를 준비합니다. 소켓을 놓아 그 솔더를 다시 녹이고, 몸체가 기판에 바르게 앉은 상태에서 굳힙니다. 반대쪽을 납땜하기 전에 두 단자가 각 패드 위에 놓였는지, 스위치 핀이 통과할 구멍과 소켓의 접촉부가 맞는지 확인합니다. 바깥쪽 단자를 납땜하되, 스위치 핀이 들어가는 접촉부를 솔더로 채우지 않습니다.
두 접합부가 식으면 소켓이 들뜨거나 기울지 않았는지 검사합니다. 스위치의 금속 핀이 휘지 않았는지 확인하고 기판 구멍에 맞춰 곧게 끼웁니다. 케이스에서 꺼낸 기판이라면 소켓 뒷면을 받쳐 삽입하는 힘이 납땜부에만 걸리지 않도록 합니다. 잘 들어가지 않을 때는 더 세게 누르기 전에 빼서 핀과 구멍의 위치를 다시 봅니다.
조립 후에는 각 키가 눌릴 때와 놓일 때 정상적으로 인식되는지 확인합니다. 스위치가 꽂혀 있다고 해서 소켓의 접촉과 납땜까지 정상이라고 판단하지 않습니다. 반응하지 않는 키가 있으면 핀의 휨, 접촉부 상태, 소켓 양끝의 접합을 차례로 살펴봅니다.
작아질수록 같은 양과 같은 손동작을 고집하지 않습니다
1206에서 더 작은 패키지로 바뀌면 핀셋·팁(tip)의 상대 크기가 커지고 작은 솔더량 차이도 크게 작용합니다. 실제 부품 치수와 주변 접근 공간을 확인하고 연습판에서 제어 가능한 양과 접촉을 맞춥니다. 특정 팁 이름이나 실납 굵기를 다른 구리 면적과 재료에 공통 처방으로 쓰지 않습니다.
첫 접합이 굳기 전에 핀셋을 빼면 부품이 따라 움직일 수 있습니다. 반대쪽 가열 중 첫쪽까지 녹으면 회전할 수 있으므로 실제 위치를 다시 봅니다. 어긋난 위치는 필요한 접합이 녹은 상태에서 작게 조정하고 다시 굳힌 뒤 진행합니다. 굳은 패드를 인두로 눌러 강제로 옮기지 않습니다.
SOT-23처럼 세 핀(pin)인 부품은 한 핀을 고정한 직후 나머지 두 핀의 위치와 회전을 확인합니다. MELF처럼 구르는 몸체는 극성·두 끝의 패드 대응을 확인하고 가열 중 밀리거나 구르지 않도록 유지합니다. 색 띠만으로 정확한 부품 번호나 정격을 추정하지 않습니다.
양쪽에 페이스트를 바를 때는 가열 전 배치부터 다시 정합니다
열풍(hot air)으로 두 단자를 함께 가열할 때에는 양쪽 패드에 솔더 페이스트를 공급하고 부품을 놓을 수 있습니다. 앞의 한쪽 고정 방법과 다른 점은 부품을 놓을 때 솔더가 아직 굳은 금속 덩어리가 아니라 페이스트 상태라는 것입니다. 따라서 한쪽 패드만 준비한다는 규칙을 그대로 적용하지 않습니다.
- 재료와 패드를 준비합니다. 해당 페이스트의 보관·사용 준비·도포 조건을 확인합니다. 패드에 남은 높은 솔더 덩어리나 오염이 부품을 받치지 않는지도 봅니다. 차가운 보관품을 사용할 준비와 기판을 가열하는 과정은 별개입니다.
- 두 패드에 필요한 양을 나누어 놓습니다. 한쪽만 크게 쌓거나 패드 바깥으로 번지게 바르지 않습니다. 두 도포량이 크게 다르면 부품이 기울거나 가열 중 움직일 수 있습니다. 0805 같은 크기 코드만으로 적정량이 정해지는 것은 아니므로 실제 패드 크기와 페이스트 조건에 맞춥니다.
- 두 단자가 각 패드 위에 놓이도록 맞춥니다. 방향이 있는 부품은 극성도 확인합니다. 원통형 MELF 부품은 핀셋으로 몸체의 굴림을 제어하되 양끝 접합부가 보이도록 잡습니다. 패드 사이에 몸체가 놓였다고 해서 두 단자까지 맞았다고 보지 않습니다.
- 열풍으로 접합부를 가열합니다. 부품·기판·페이스트가 허용하는 온도 이력을 따르고, 풍량과 노즐(nozzle, 뜨거운 공기가 나오는 부분)의 방향 때문에 부품이 밀리지 않는지 확인합니다. 한쪽 페이스트만 녹았거나 반대쪽 단자가 떠 있다면 작업이 끝난 상태가 아닙니다. 위치 수정이 필요할 때는 아직 접합되지 않았는지, 솔더가 녹아 있는지부터 구분하고 굳은 단자를 힘으로 밀지 않습니다.
- 굳은 뒤 세정과 검사를 진행합니다. 가열을 마친 후에도 부품과 기판을 건드리지 않고 접합부가 굳도록 둡니다. 사용 재료에 맞게 잔류물을 처리한 뒤 양쪽 단자의 젖음, 들뜸, 솔더 구슬과 주변 단락을 확대해 확인합니다. 외관 검사에 이어 필요한 전기적 연결도 확인합니다.
예열(preheating)은 본 가열에 앞서 온도를 올리는 과정입니다. 빈 패드에 열풍을 잠깐 댄 것만으로 적절한 예열 조건이 정해지는 것은 아닙니다. 페이스트를 바를 때의 허용 조건과 접합할 때의 온도 프로파일(temperature profile, 시간에 따른 접합부 온도 변화)을 구분하고, 온도를 모르는 뜨거운 패드에 페이스트를 바로 바르는 일을 공통 순서로 삼지 않습니다.
페이스트로 필요한 솔더를 공급했다면 가열 중 실납을 습관적으로 더하지 않습니다. 냉각 후 검사에서 보완할 접합을 찾았을 때, 부족한 젖음인지 과잉 솔더인지 원인을 구분해 필요한 부분만 재작업합니다. 두 패드가 매끈해 보여도 두 단자가 실제로 접합됐는지는 따로 확인해야 합니다.
인두로 한쪽을 먼저 고정할 때의 순서를 다시 확인합니다