먼저 알아둘 용어
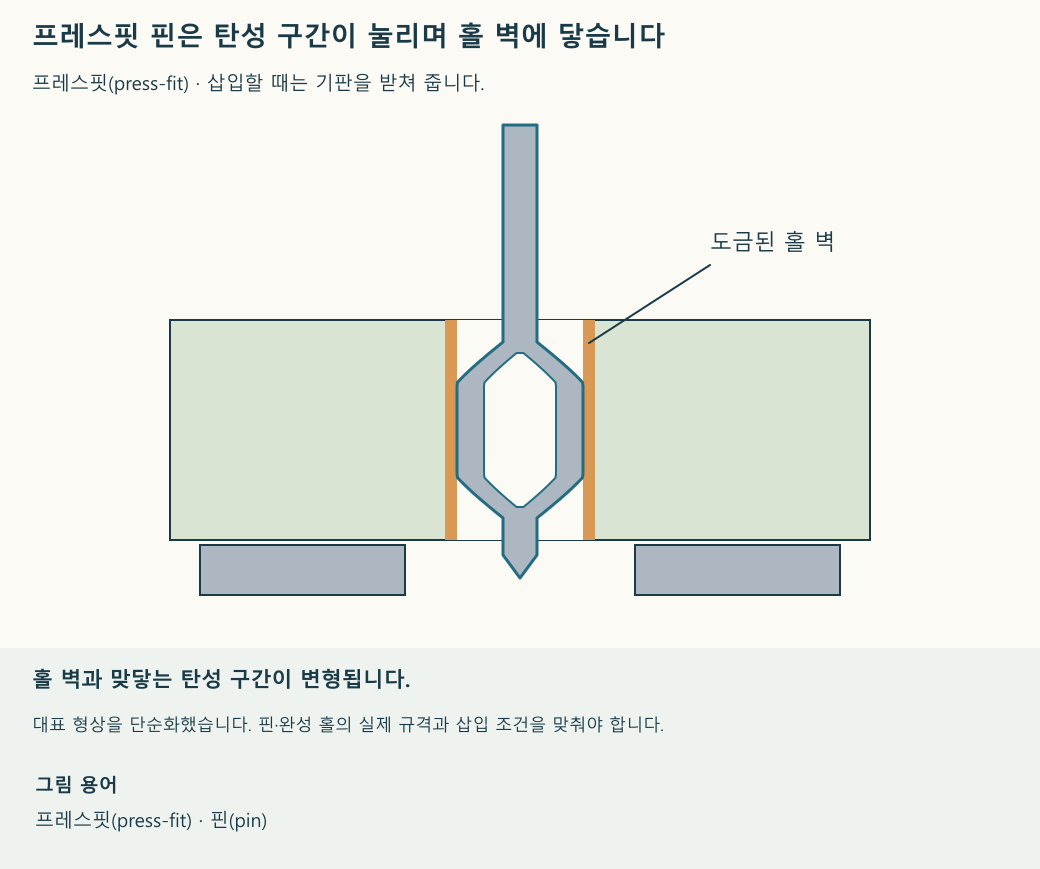
프레스핏(press-fit)·탄성 핀(pin) — 프레스핏은 납땜 대신 핀과 도금 홀의 접촉력을 이용하는 접속 방식입니다. 탄성 핀은 삽입할 때 변형한 뒤 되돌아가려는 힘으로 홀 벽과 접촉합니다.
완성 홀·도금·공차 — 완성 홀은 홀 벽 도금 등 공정을 마친 뒤 핀이 실제로 들어가는 개구(opening)입니다. 공차는 그 치수에 허용되는 범위이며 가공 전 드릴(drill) 지름과 구분합니다.
삽입력·이동량 — 삽입력은 핀을 넣을 때 전달하는 힘, 이동량은 그동안 움직인 거리입니다. 두 값은 실제 정렬·홀·지지 조건의 이상을 감시하는 데 사용할 수 있습니다.
더 작은 홀로 접촉력을 무조건 높이지 않습니다
완성 홀이 너무 크면 접촉력과 전기 연결이 부족할 수 있습니다. 반대로 너무 작으면 삽입할 때 홀 벽과 내부 층 연결을 손상시킬 수 있습니다. 핀이 서 있거나 잘 빠지지 않는 외관만으로 내부 도금의 건전함을 판정하지 않습니다.
접촉 상태는 핀의 탄성부 형상·재료·표면과 홀 크기·도금이 함께 정합니다. 핀의 표시 지름이 같아도 다른 제품에는 다른 홀 조건이 필요할 수 있습니다.
숫자 옆에 어느 공정 단계의 치수인지 적습니다
드릴로 뚫은 크기만으로 도금 뒤 완성 개구가 설명되지는 않습니다. 핀 적용 규격의 치수가 완성 홀 기준인지 확인하고 도면에도 같은 기준을 사용합니다. 홀 벽 구리와 표면 조건·기판 두께를 함께 지정하며 일반 관통홀의 기본 공차가 자동으로 적용되지 않게 합니다.
홀 둘레의 구리 패드와 환형 링(annular ring)도 확인합니다. 환형 링은 구멍 가장자리와 패드 바깥 가장자리 사이에 남는 구리입니다. 삽입 하중을 받는 구조이므로 핀 제조자의 요구에 맞는 패드·도금·기판 지지가 필요합니다. 홀 벽 구리만 무조건 두껍게 하거나 패드를 크게 만드는 변경은 완성 홀 크기와 주변 간격도 바꾸므로, 핀 적용 규격과 함께 검토합니다.
일반 비아(via) ±0.10 mm, 프레스핏 ±0.05 mm는 비교를 위한 예시입니다. 모든 커넥터(connector)에 적용할 공차가 아니므로 실제 핀의 요구 조건을 확인합니다. 실제 핀 제품은 더 좁거나 다른 완성 홀 범위·표면 조건을 요구할 수 있습니다.
핀 규격에 맞춰 홀 치수와 조립 조건을 확인합니다
- 커넥터와 접점의 정확한 부품 번호·적용 규격을 확인합니다.
- 완성 홀 지름·공차·도금·두께 요구를 제작 도면과 대조합니다.
- 그 조합의 제작·측정 능력을 확인하고 검사 위치·방법을 정합니다.
- 핀 정렬, 힘을 가할 부분, 기판 지지와 삽입 깊이를 제품 조건에 맞춥니다.
- 시제품 검증과 양산 감시를 나누고 필요한 힘·이동량·접촉 검사를 기록합니다.
가장자리와 지지 구조도 접속의 일부로 봅니다
가장자리·슬롯·다른 홀과의 관계 및 치구가 받치는 위치를 도면에 함께 표시합니다. 삽입 하중을 받는 기판이 충분히 지지되는지 확인하고 보편적인 가장자리 거리 하나로 판단하지 않습니다.
홀과 기판 외곽 사이에 남은 재료가 좁거나 지지가 부적절하면 삽입 하중이 가장자리 균열로 이어질 수 있습니다. 외곽까지의 거리뿐 아니라 기판 두께·재료와 실제 핀의 삽입 조건을 함께 검토합니다. 균열을 나타낸 개념 그림은 그 제품에서 고장이 발생했다는 시험 결과가 아니므로, 보편적인 최소 거리나 삽입력 수치를 만들지 않습니다.
특정 로트에서 삽입력이 커졌다면 곧바로 프레스 힘을 올리지 않습니다. 핀 부품 번호·로트, 완성 홀과 도금, 정렬·지지·깊이 변화를 나누어 확인합니다. 삽입이 끝난 외관만으로 접촉 저항이나 내부 손상까지 검증할 수는 없습니다.
작업 순서를 다시 확인합니다