먼저 알아둘 용어
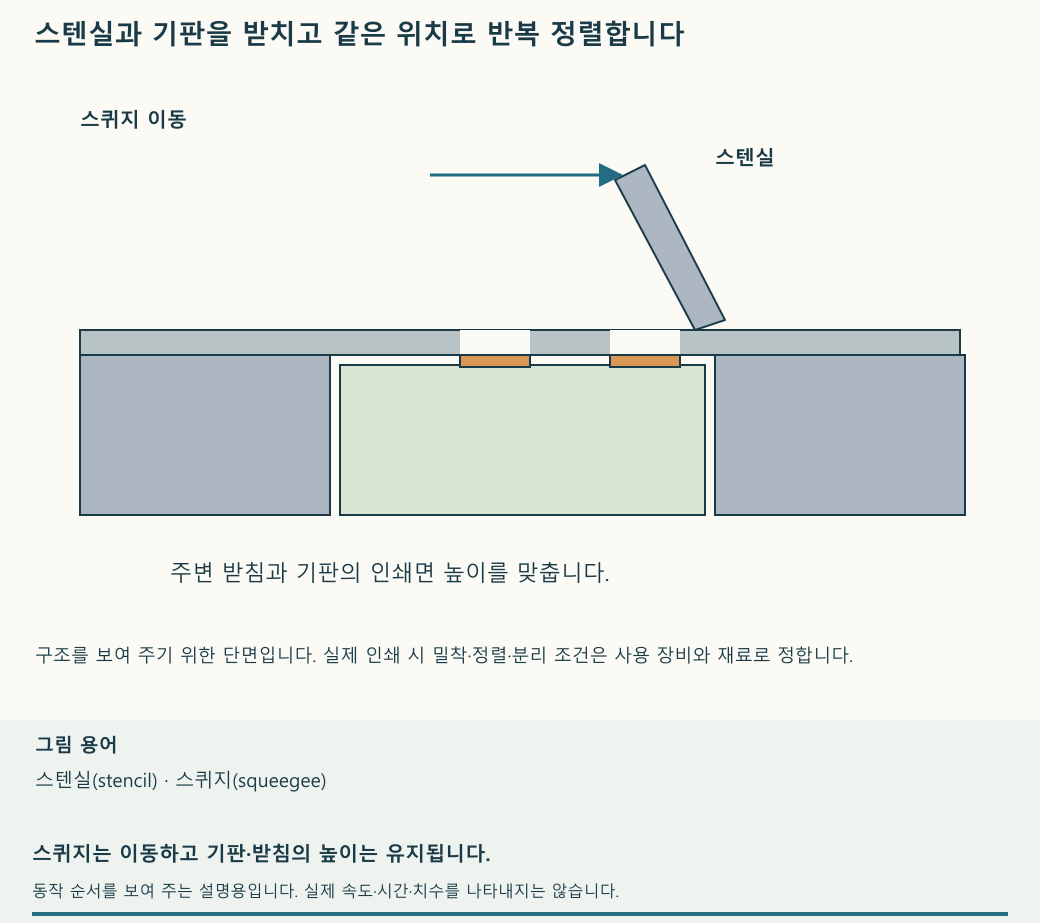
스텐실(stencil)·스퀴지(squeegee) — 스텐실은 페이스트(paste)가 통과할 개구(opening)를 가진 판입니다. 스퀴지는 판 위의 페이스트를 밀어 개구에 채우는 도구입니다. 미는 힘에 기판이 움직이지 않아야 정렬이 유지됩니다.
힌지(hinge)·진공 지그(vacuum fixture) — 힌지는 스텐실을 같은 축으로 여닫는 구조입니다. 진공 지그는 흡착으로 기판을 지지하는 고정구이며 밀봉·압력·재료의 적합성과 실제 평탄성을 확인해야 합니다.
프레임(frame)·스텝 스텐실(step stencil) — 프레임은 판의 장력을 유지하는 틀입니다. 스텝 스텐실은 영역별 두께를 다르게 만든 판으로, 반복 패턴이 보인다고 해서 두께가 다르다고 판단하지 않습니다.
페이스트 없이 먼저 여닫아 봅니다
운송·보관용 보호 필름이 붙어 있는 스텐실이라면 제조사의 준비 지침에 따라 제거한 뒤 사용합니다. 모든 스텐실에 떼어 낼 필름이 있는 것은 아니며, 기능성 표면 코팅을 보호 필름으로 오인해 벗기지 않습니다. 개구를 가리는 잔여물과 손상을 확인하고, 필름 제거를 정렬·전사량 검사 대신으로 삼지 않습니다.
작업 기판 양옆에 같은 두께의 지지판을 놓고 움직이지 않게 고정합니다. 테이프를 많이 쓰는 것보다 윗면이 같은 평면인지가 중요합니다. 두께가 다른 판을 섞거나 테이프가 작업면에 솟으면 스텐실 아래에 틈이 생길 수 있습니다.
빈 상태에서 기판을 넣어 흔들림과 방향을 확인합니다. 스텐실을 내려 멀리 떨어진 두 곳 이상의 패드(pad)가 동시에 맞는지 봅니다. 한 곳만 맞추면 회전 오차를 놓칠 수 있습니다. 정렬된 상태에서 한쪽 가장자리를 고정해 여닫는 축을 만들고 여러 번 열고 닫아 재현성을 확인합니다.
같은 기판을 반복해서 인쇄할 때는 전용 받침에 끼워 맞춥니다
기판을 바꿀 때마다 테이프를 새로 붙여 위치를 잡는다면, 기판 외형에 맞춘 네스트(nest, 부품을 일정한 자리에 놓도록 만든 받침)를 사용할 수 있습니다. 안쪽 홈은 기판의 위치를 잡고, 바깥쪽 가이드는 스텐실의 가장자리를 맞추는 기준이 됩니다. 기판과 스텐실을 각각 같은 자리에 되돌리는 구조입니다.
이때 옆으로 움직이지 않는다고 해서 윗면 높이까지 맞는 것은 아닙니다. 홈이 너무 깊으면 스텐실이 받침 위에 걸려 기판과의 사이에 틈이 생깁니다. 너무 얕으면 기판이 솟아 스텐실을 들뜨게 할 수 있습니다. 완성 기판의 실제 두께를 기준으로 홈 깊이를 맞추고, 기판의 인쇄면과 주변 지지면이 같은 높이에 오는지 확인합니다.
- 빈 기판을 넣어 바닥에 고르게 앉는지 봅니다. 모서리, 외곽 가공 흔적이나 출력 찌꺼기에 걸려 뜨지 않아야 합니다. 너무 헐거워 인쇄 중 미끄러지거나, 반대로 억지로 눌러야 들어가는 상태를 피합니다.
- 스텐실을 가이드에 맞추고 멀리 떨어진 패드 두 곳 이상을 확인합니다. 스텐실 외곽이 잘 맞아도 개구가 패드에 맞는다는 보장은 없습니다. 실제 인쇄 패턴을 기준으로 정렬합니다.
- 페이스트가 없는 상태에서 스텐실을 여닫고 기판을 빼서 다시 넣어 봅니다. 매번 같은 패드 위치로 돌아오는지, 스퀴지를 미는 방향으로 힘을 주었을 때도 기판이 움직이지 않는지 확인합니다.
- 인쇄가 끝난 기판을 꺼낼 공간도 마련합니다. 페이스트가 묻은 면을 손으로 누르거나 기판을 휘어 빼지 않도록 가장자리에 접근할 여유를 둡니다. 꺼낸 뒤에는 인쇄 위치와 번짐을 다시 봅니다.
기판이 홈 안에 꼭 맞게 들어가 가장자리를 잡기 어렵다면 받침 바닥에 꺼내기 구멍(access hole)을 둘 수 있습니다. 기판에 구멍을 추가하는 방식이 아니라, 받침 아래에서 기판 뒷면에 접근하는 통로를 만드는 것입니다. 인쇄면을 손톱이나 핀셋으로 건드리지 않고도 가장자리를 잡을 만큼 기판을 들어 올릴 수 있습니다.
먼저 스텐실을 완전히 분리합니다. 받침 아래의 구멍으로 손가락을 넣어 기판 뒷면을 받칩니다. 한 점을 세게 밀어 기판을 휘게 하지 말고 가볍게 들어 올린 뒤, 드러난 가장자리를 잡아 꺼냅니다. 뒷면의 부품, 돌출된 납땜부와 노출된 접점은 피해야 합니다. 안전하게 받칠 자리가 없다면 가장자리로 꺼낼 수 있는 구조를 사용합니다.
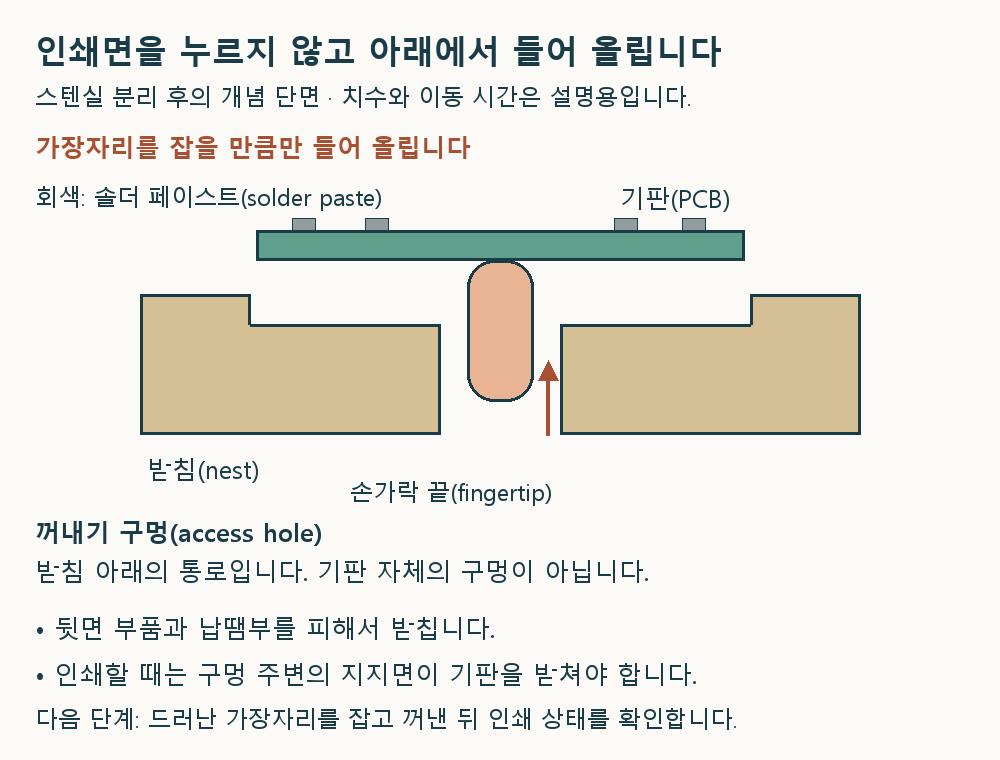
구멍은 꺼내기 편하도록 만드는 것이지만, 너무 크게 뚫어 인쇄할 때 필요한 지지면을 없애면 안 됩니다. 빈 기판으로 스퀴지가 지나갈 부분의 휨과 흔들림을 먼저 확인하고, 인쇄한 기판을 꺼낸 뒤에는 페이스트가 번지거나 빠진 곳이 없는지 봅니다. 받침의 가공 찌꺼기와 거친 가장자리도 제거해 기판이 걸리거나 오염되지 않도록 합니다.
3D 프린팅으로 받침을 만들었다면 설계 치수만 보지 말고 출력된 실물의 휨과 모서리 상태를 확인합니다. 기판 두께나 외형이 바뀌면 받침도 다시 맞춰야 합니다. 이 받침은 인쇄를 위한 고정구이므로, 가열 공정에서도 쓸 수 있는 재료인지는 별도로 판단합니다.
남은 합판 조각으로 받침을 만들고 자석(magnet)을 매립한 구성도 있습니다. 매립은 자석을 받침 안쪽에 넣어 작업면 위로 솟지 않게 하는 방식입니다. 자석으로 스텐실을 붙잡으려면 사용할 판이 실제로 자석에 붙는지 먼저 확인합니다. 자석이 붙더라도 패드와 개구의 위치가 저절로 맞춰지는 것은 아닙니다. 자석을 놓을 자리는 인쇄 패턴과 스퀴지 이동 경로를 피하고, 판이 들뜨지 않도록 윗면 높이를 확인합니다.
페이스트를 올리기 전에 스텐실을 여러 번 떼었다 다시 놓아 멀리 떨어진 패드 두 곳 이상의 개구가 함께 맞는지 봅니다. 스퀴지를 미는 방향으로 가볍게 힘을 주었을 때 판이 밀리거나 기판이 흔들리지 않는지도 확인합니다. 스텐실 재질과 자석의 배치에 따라 붙잡는 힘이 달라질 수 있습니다. 자석을 넣었다는 이유만으로 반복 정렬 성능을 확인했다고 판단해서는 안 됩니다.
기판으로 만든 받침틀과 스텐실에 정렬 구멍을 둘 수 있습니다
받침을 만드는 또 다른 방법은 PCB 받침틀(PCB fixture frame)입니다. 큰 인쇄회로기판(Printed Circuit Board, PCB)의 안쪽을 작업 기판의 외형에 맞게 잘라 내고, 그 안에 작업 기판을 놓는 구조입니다. 작업 기판 밑에는 평탄한 받침이 필요하며, 주변 틀과 작업 기판의 인쇄면 높이를 맞춰야 합니다. 외형에 맞게 잘라 냈다고 해서 윗면까지 평평해지는 것은 아닙니다.
틀의 안쪽 치수에는 기판을 넣고 뺄 여유와 실제 가공 오차를 반영합니다. ‘0.1 mm 여유’처럼만 적으면 한쪽 간격인지 전체 치수 차이인지 모호합니다. 예를 들어 폭 30.00 mm 기판을 폭 30.10 mm 구멍의 정중앙에 놓으면 명목상 한쪽 간격은 0.05 mm입니다. 이는 치수 표현을 구분하는 계산 예시이며 권장 공차가 아닙니다. 완성 외곽의 오차와 모서리 형상을 포함해 실제 기판이 걸리지 않으면서 인쇄 중 움직이지 않는지 확인합니다.
정렬 구멍(registration hole)은 핀 등을 이용해 판의 위치를 맞추는 구멍입니다. 받침틀과 스텐실의 구멍을 동일한 기준에서 배치하면 스텐실을 매번 같은 자리에 놓는 데 도움이 됩니다. 핀이 들어갈 관통 구멍과 표면에만 새긴 광학 기준 표시는 다릅니다. 구멍 지름과 위치, 사용할 핀과의 맞춤을 정하고, 그 의도가 최종 제작 데이터에 반영됐는지 확인합니다.
실물에서는 핀에 잘 끼워지는지뿐 아니라 멀리 떨어진 패드 두 곳 이상의 개구가 동시에 맞는지 봅니다. 임시로 쓴 철사와 일정한 지름의 정렬 핀은 같은 위치결정 성능을 낸다고 가정하지 않습니다. 실제 사용할 것을 정해 스텐실을 여러 번 빼고 다시 끼운 뒤, 구멍 안에서 흔들리거나 철사가 휘어 개구가 다른 자리로 돌아오는지 비교하십시오. 핀 때문에 스텐실이 뜨거나 스퀴지가 지나가지 못하면 핀과 구멍의 맞춤뿐 아니라 위치와 높이도 바꿔야 합니다.
첫 시험 인쇄에서는 서로 멀리 떨어진 패드에 남은 페이스트의 위치와 양을 확인하고, 다음 기판에서도 같은 위치에 인쇄되는지 비교합니다. 핀이 판을 잘 붙잡아도 페이스트가 패드에서 벗어나거나 일부 개구가 비면 정렬, 판과 기판의 밀착, 인쇄 방향을 다시 확인해야 합니다. 인쇄 후 꺼낼 때 페이스트를 건드리지 않도록 앞 절의 가장자리 여유나 꺼내기 구멍도 함께 마련합니다.
긴 기판의 서로 다른 구역은 스텐실을 바꿀 때마다 다시 맞춥니다
제어부와 긴 부품 배열이 떨어진 기판에서는 두 구역에 맞춘 스텐실을 차례로 사용할 수 있습니다. 첫 구역의 패드를 맞춰 인쇄하고 판을 들어 올린 뒤 부품을 배치합니다. 다른 구역을 인쇄할 때는 기판을 받침에 다시 고정하고 그 구역의 스텐실을 별도로 맞춥니다. 처음 맞춘 힌지나 받침 위치가 두 번째 판에도 그대로 맞는다고 가정하지 말고, 페이스트를 올리기 전에 멀리 떨어진 패드 두 곳 이상에서 개구 위치와 들뜸을 다시 확인합니다.
첫 구역에 부품이 이미 놓였거나 접합됐다면 두 번째 스텐실과 받침이 그 부품이나 접합부를 누르지 않는지도 살펴봅니다. 인쇄를 마친 뒤에는 두 구역에서 페이스트가 빠지거나 옆 패드로 번지지 않았는지 따로 확인합니다. 두 번째 구역의 부품 배치와 납땜 상태는 인쇄 검사와 별도로 확인해야 합니다.
반대쪽을 인쇄할 때는 이미 붙인 부품을 피해서 받칩니다
한쪽 면을 조립한 기판을 뒤집으면 부품이 아래로 튀어나옵니다. 이 상태에서 평평한 판 위에 그대로 놓으면 가장 높은 부품이 받침이 되어 기판이 기울거나, 스퀴지를 누르는 힘이 그 부품과 납땜부에 실릴 수 있습니다.
기판 가장자리나 부품이 없는 지지 가능 영역을 받치고, 아래쪽 부품이 들어갈 자리는 비워 둡니다. 받침에 파 놓은 공간을 회피 홈(relief pocket)이라고 합니다. 홈 깊이는 부품 높이와 조립 오차를 포함해 정하고, 부품 몸체뿐 아니라 리드와 납땜부도 홈 바닥이나 벽에 닿지 않게 합니다. 넓은 기판은 가장자리만 받쳐도 가운데가 휠 수 있으므로 회로와 부품을 건드리지 않는 추가 지지점을 검토합니다.
페이스트를 올리기 전에 실제 조립된 기판으로 흔들림과 휨을 확인합니다. 스퀴지를 움직일 방향으로 가볍게 힘을 주어도 위치가 유지되어야 합니다. 받침을 바꾸면 기판 윗면 높이도 달라질 수 있으므로 스텐실을 다시 내려 멀리 떨어진 패드 두 곳 이상을 맞춥니다. 첫 번째 면에서 잘 맞았던 힌지 위치가 두 번째 면에서도 맞는다고 가정하지 않습니다.
이 받침은 인쇄 중 기판을 지지하기 위한 것입니다. 플라스틱으로 만든 인쇄용 지그를 가열 공정에도 그대로 넣을 수 있는지는 별도로 확인해야 합니다.
인쇄 힘을 가해도 위치가 유지되어야 합니다
테이프 힌지나 경첩식 프린터는 정해진 축으로 스텐실을 여닫게 합니다. 반면 바인더 클립(binder clip, 스프링 힘으로 가장자리를 집는 집게)은 이미 맞춘 위치를 인쇄하는 동안 붙잡는 도구입니다. 클립을 풀어 스텐실을 완전히 분리했다면, 다시 집는 것만으로 이전 위치가 복원되지는 않습니다. 위치 결정용 가이드가 없다면 멀리 떨어진 패드 두 곳 이상을 다시 맞춰야 합니다.
클립은 인쇄 패턴 바깥의 여유 영역에 두고, 스퀴지의 이동을 막거나 얇은 스텐실을 휘게 하지 않도록 잡습니다. 기판과 주변 받침의 높이가 먼저 맞아 있어야 하며, 강하게 집어 틈을 억지로 없애려 하지 않습니다. 페이스트 없이 클립을 끼운 상태에서 정렬과 들뜸을 확인한 뒤 인쇄합니다.
정렬을 끝냈다면 스퀴지를 밀기 시작할 쪽에서 첫 개구보다 바깥의 빈 스텐실 면에 주사기(syringe)로 짧은 페이스트 줄을 놓습니다. 이 줄을 페이스트 비드(paste bead)라고 합니다. 비드를 스퀴지 앞에 모아 두고 개구 쪽으로 밀면 스퀴지가 지나가는 순서대로 개구에 페이스트가 들어갑니다. 시작 지점과 미는 방향은 인쇄 전에 정하고, 필요한 페이스트 양은 스텐실과 패턴에 맞춰 조절합니다.
스퀴지를 첫 개구부터 마지막 개구까지 정한 방향으로 밀면서 기판이 미끄러지거나 판이 들뜨지 않는지 확인합니다. 인쇄 중 기판을 손으로 다시 옮기지 않습니다. 스퀴지를 치운 뒤 스텐실이 미끄러지지 않게 유지하며 클립을 풉니다. 스텐실은 옆으로 끌지 않고 정해진 축과 분리 방향을 따라 들어 올려 페이스트를 문지르지 않게 합니다. 클립을 푸는 순간 판이 튀거나 한쪽이 들린다면 고정 위치와 받침을 바꾼 뒤 페이스트가 없는 상태부터 다시 확인합니다.
판을 들어 올린 다음에는 패드마다 페이스트가 채워졌는지, 빠진 곳이나 이웃 패드 사이로 번진 곳이 없는지 살펴봅니다. 빠진 곳이 보이면 비드의 시작 위치와 스퀴지 경로, 판과 기판의 밀착 상태부터 다시 확인합니다. 인쇄된 모양이 고르더라도 가열 뒤 납땜 접합까지 확인한 것은 아닙니다.
한 번 밀 때 스퀴지 앞에 필요한 페이스트가 남는지 보고, 첫 통과 뒤 개구가 채워졌는지 확인합니다. 양이 부족한 상태에서 같은 자리를 여러 번 쓸어 넘기는 것으로만 누락을 보완하지 마십시오. 제작자의 인쇄 설명 역시 충분한 페이스트를 둔 첫 통과를 전제로 합니다.
진공 고정은 위치 맞춤과 판 분리를 함께 확인합니다
스텐실을 손으로 누르면서 페이스트를 밀면 손의 힘이 달라질 때 판이 들뜨거나 미끄러질 수 있습니다. 진공 지그는 내부 압력을 주변 공기보다 낮춰 판을 받침 쪽으로 눌러 고정합니다. 그러나 흡착력은 위치를 맞춰 주는 기능이 아닙니다. 기판이 놓이는 자리, 스텐실 개구의 정렬과 받침 높이가 먼저 맞아야 합니다.
스텐실을 받치는 부분에 탄성 구조를 두면, 흡착하는 동안 판이 내려와 기판에 닿고 흡착을 해제하면 다시 올라오도록 만들 수 있습니다. 복원력(restoring force)은 변형된 탄성 부품이 원래 모양으로 돌아가려는 힘입니다. 이 구조에서 기판은 고정된 받침에 남아 있고 스텐실 쪽만 떨어져야 페이스트를 옆으로 문지르는 일을 줄일 수 있습니다. 프레임이 판의 장력을 유지하는 역할과 흡착이 아래로 누르는 역할도 구분합니다.
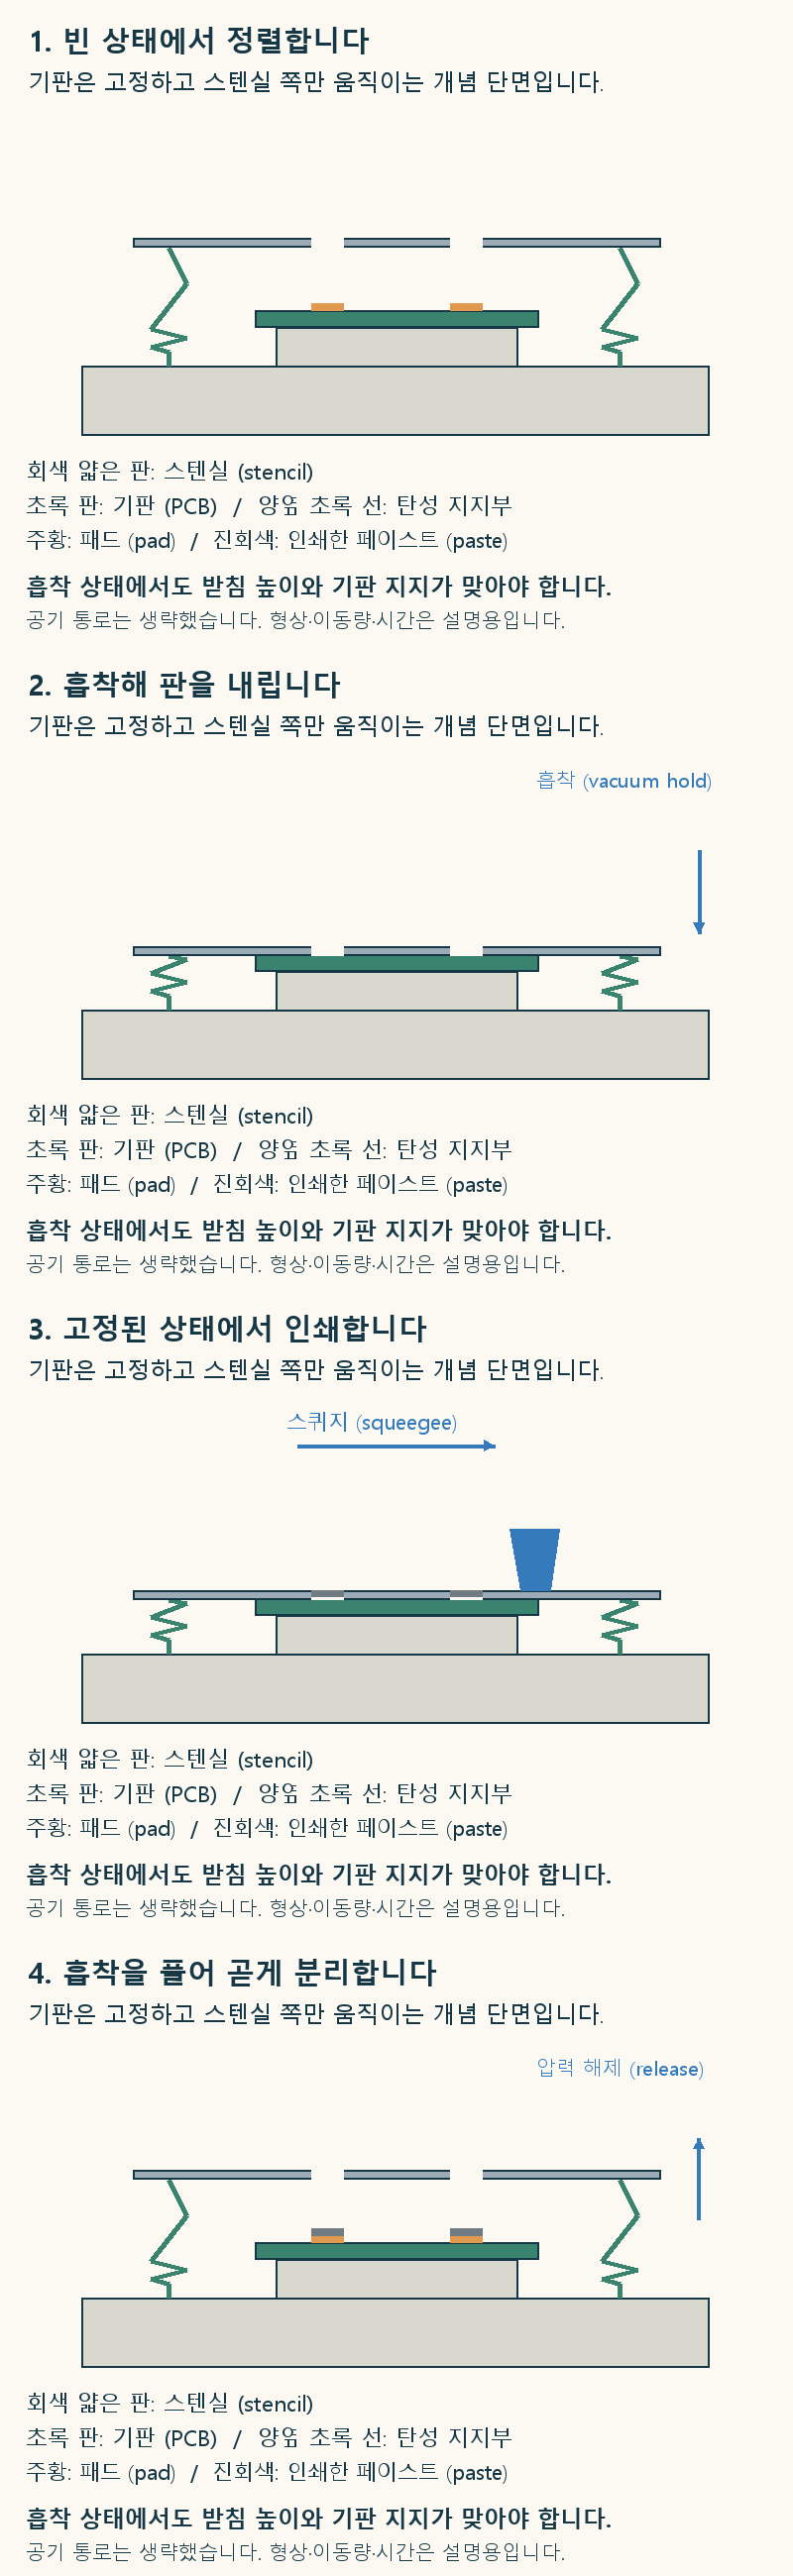
- 기판을 정해진 자리에 놓고 흔들림과 윗면 높이를 확인합니다. 스텐실을 내려 멀리 떨어진 패드 두 곳 이상을 맞춥니다. 기판과 다른 곳의 구멍이나 틈으로 공기가 새는지도 봅니다.
- 페이스트를 올리기 전에 흡착과 해제를 여러 번 반복합니다. 판이 수평으로 내려오고, 인쇄 방향으로 힘을 주어도 미끄러지지 않아야 합니다. 해제할 때는 판이 한쪽으로 튀거나 기판이 함께 들리지 않는지 확인합니다.
- 흡착이 안정된 상태에서 페이스트를 인쇄합니다. 도중에 판이 들뜨거나 정렬이 바뀌면 그대로 계속 밀지 말고 기판 지지, 누설과 고정 상태를 다시 확인합니다.
- 스퀴지를 떼고 지그에 정해진 방법으로 압력을 해제합니다. 탄성 지지부가 스텐실을 기판에서 곧게 분리하는지 봅니다. 판을 옆으로 당겨 떼거나, 흡착 중인 판을 힘으로 뜯어 올리지 않습니다.
- 인쇄된 기판의 가장자리를 잡아 꺼내고 패드 위 위치, 번짐과 빠진 인쇄를 검사합니다. 다음 기판에서도 같은 위치로 되돌아오는지 확인합니다. 한 번 깨끗하게 인쇄됐다고 해서 반복성이 검증되지는 않습니다.
흡착력을 무조건 키우면 얇은 판이나 지지되지 않은 기판이 휠 수 있습니다. 진공원, 호스와 출력물의 정전기·오염 적합성, 지그의 평탄성과 공기 누설을 실제 조합으로 확인합니다. 일반 청소기를 연결할 수 있다고 해서 전자부품 작업에 적합한 장비가 되는 것은 아닙니다. 페이스트를 흡입하는 청소 용도로 사용하지 않으며, 인쇄용 플라스틱 지그를 가열 공정에 그대로 넣지 않습니다.
다음 기판을 넣을 때도 방향과 패턴을 확인합니다. 두께나 아래쪽 돌출 부품이 달라지면 받침을 다시 검토하고, 흡착과 분리 시험부터 반복합니다.
여러 장을 만들 때는 인쇄와 검사를 각각 반복할 수 있게 준비합니다
같은 기판을 여러 장 손으로 조립할 때는 한 장마다 스텐실 위치를 다시 잡고 측정선을 새로 연결하는 데도 시간이 듭니다. 인쇄용 지그가 기판과 스텐실의 위치를 반복해서 맞추듯, 검사 지그(test fixture)는 완성한 기판을 일정한 위치에 놓고 정해진 단자에 접촉시키는 데 사용합니다. 인쇄 정렬과 전기 검사는 목적이 다르므로 필요한 지지면과 접점을 각각 정합니다. 한 고정구가 두 작업에 모두 적합하다고 가정하지 않습니다.
처음부터 전량에 페이스트를 인쇄하지 말고, 첫 기판으로 인쇄·부품 배치·납땜·검사까지 한 번 마쳐 봅니다. 인쇄 위치가 맞아도 부품 방향이나 조립 후 접촉 위치에 문제가 있을 수 있기 때문입니다. 첫 기판에서 발견한 문제를 받침, 작업 순서와 검사 항목에 반영한 뒤 다음 묶음의 수량을 정합니다.
한 번에 처리할 수량은 손이 빠른 정도만으로 정하지 않습니다. 사용하는 페이스트의 작업 온도·습도, 스텐실 위에서 사용할 수 있는 시간과 인쇄 후 조립 조건을 확인합니다. 인쇄한 기판을 많이 쌓아 두면 뒤쪽 기판의 대기 시간이 길어집니다. 부품을 올리고 납땜할 수 있는 양만 준비하고, 중단 뒤에는 인쇄 상태와 재료의 사용 조건을 다시 확인합니다. 인쇄용 플라스틱 받침은 가열 공정에 그대로 넣지 않습니다.
| 준비할 항목 | 실제로 확인할 내용 |
|---|---|
| 인쇄용 받침 | 기판을 바꿔 끼워도 높이·방향·패드 위치가 맞는지 확인합니다. |
| 조립 순서 | 극성이 있는 부품의 방향, 작업 도중 확인할 위치와 첫 기판의 검사 결과를 정리합니다. |
| 검사 지그 | 기판을 거꾸로 끼우지 않는지, 접점이 정해진 패드에만 닿는지 확인합니다. |
| 검사 판정 | 공급 전압과 전류 제한, 측정 지점, 기대 범위를 회로에 맞춰 정합니다. |
검사 지그를 처음 사용할 때는 전원을 넣기 전에 연결을 확인합니다. 접점이 인접 패드를 함께 누르거나 조립된 부품을 밀지 않아야 합니다. 정상임을 확인한 기판을 여러 번 빼고 끼워 같은 조건에서 검사해 보며 접촉 불량을 찾습니다. 결과가 흔들리면 기판 불량으로 바로 판정하기보다 접촉 위치·압력·배선부터 확인합니다. 눌러야 닿는다는 이유로 기판을 휘게 할 만큼 힘을 주지 않습니다.
검사 지그는 연결을 반복하기 쉽게 만드는 도구입니다. 선택한 검사 항목 밖의 결함까지 자동으로 찾아 주지는 않습니다. 납땜 상태를 보는 검사와 필요한 전기·기능 검사를 함께 시행하고, 수리한 기판도 같은 조건으로 다시 확인합니다. 작업 시간을 비교할 때는 인쇄만 잰 시간인지, 납땜·검사·재작업까지 포함한 시간인지 함께 기록해야 합니다.
작은 스텐실도 고정할 가장자리와 공구 공간이 필요합니다
기판이 작다고 스텐실의 외곽까지 기판과 똑같이 작게 만들면 테이프를 붙이거나 스퀴지를 움직일 공간이 부족해질 수 있습니다. 필요한 패턴 바깥에 고정할 영역과 페이스트를 밀어 넣을 시작·끝 공간을 남깁니다. 여유 폭 하나를 모든 작업에 적용하기보다 사용할 스퀴지 폭과 이동 경로, 힌지와 받침의 위치를 실제 크기로 맞춰 봅니다. 작은 판에서도 인쇄 중 휘거나 들뜨지 않는 지지가 필요합니다.
재사용할 판은 사용한 페이스트와 판의 재료·표면 처리에 맞는 방법으로 세정한 뒤 말립니다. 개구 안에 잔여물이 남았는지 빛을 비춰 확인하고, 얇은 판을 세게 접거나 개구를 긁어 손상시키지 않습니다. 보호 슬리브(protective sleeve, 판을 넣어 표면을 보호하는 얇은 덮개)나 평평한 케이스에 넣어 모서리와 인쇄면이 찌그러지지 않게 보관합니다. 봉투에 넣는 것만으로 굽힘을 막을 수 있는 것은 아닙니다.
보관용 표시에는 기판 이름과 개정 번호(revision)를 남깁니다. 다음에 꺼냈을 때는 외형이 같다는 이유로 바로 인쇄하지 말고, 휨과 막힌 개구를 확인한 다음 실제 기판의 멀리 떨어진 패드 두 곳 이상을 다시 맞춥니다. 수정 전 기판용 스텐실을 잘못 쓰는 일도 이때 확인합니다.
작업 순서를 다시 확인합니다