먼저 알아둘 용어
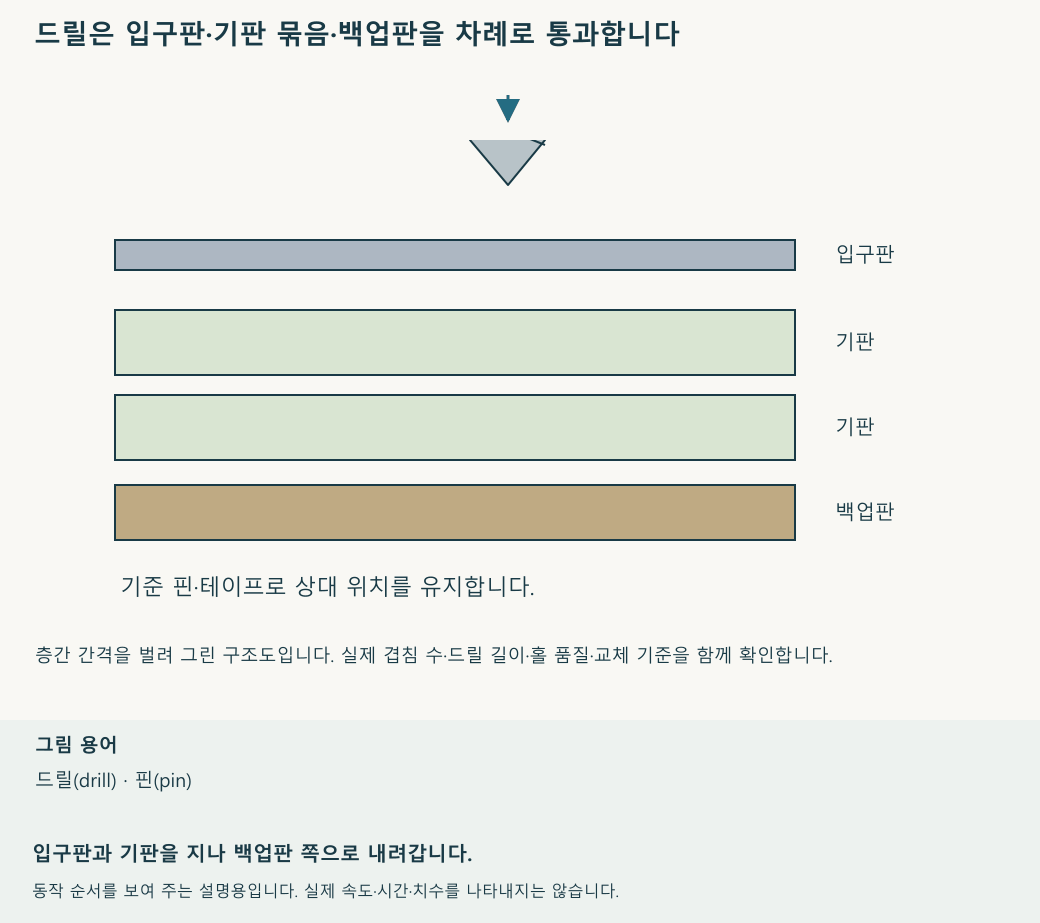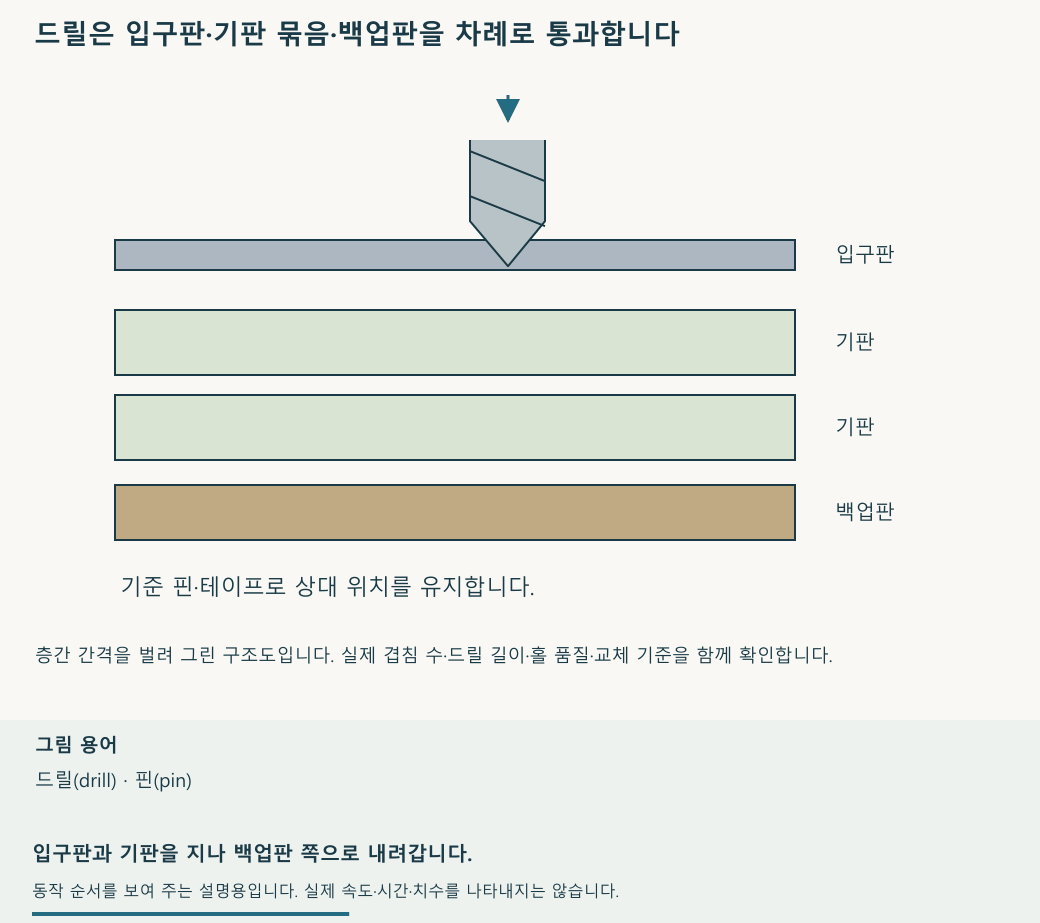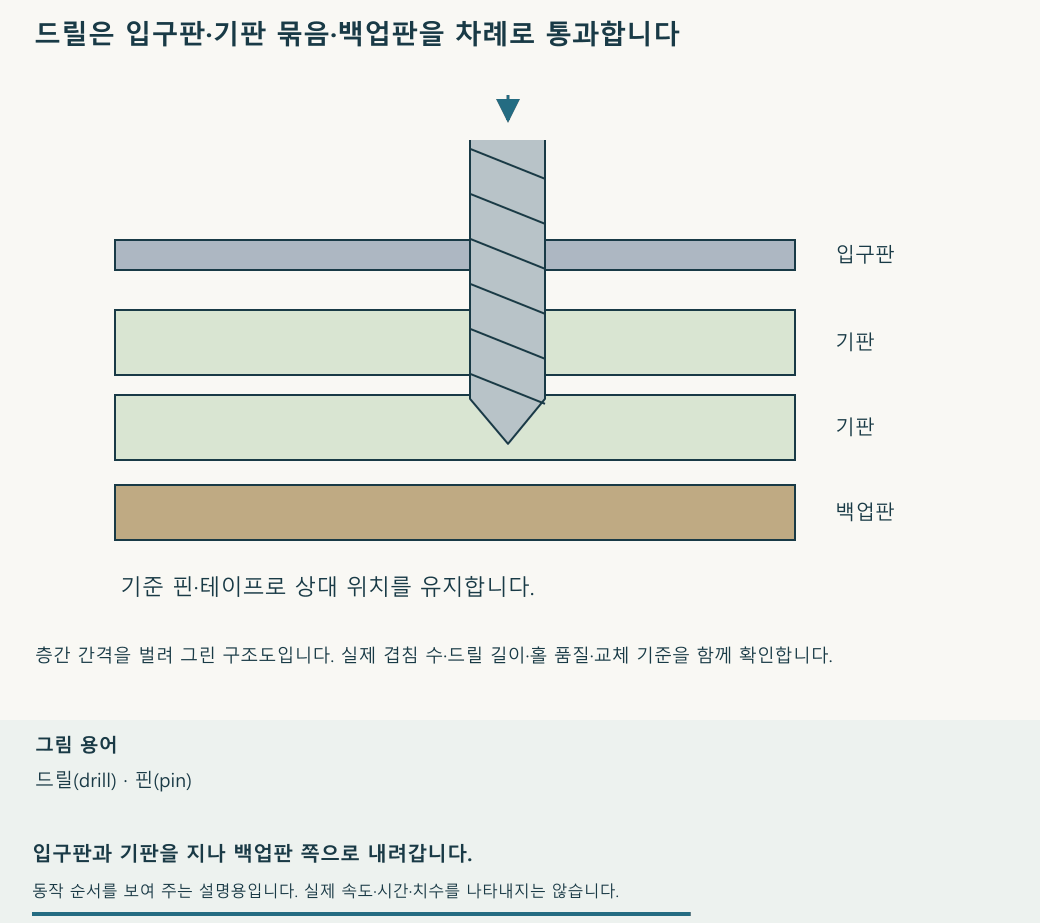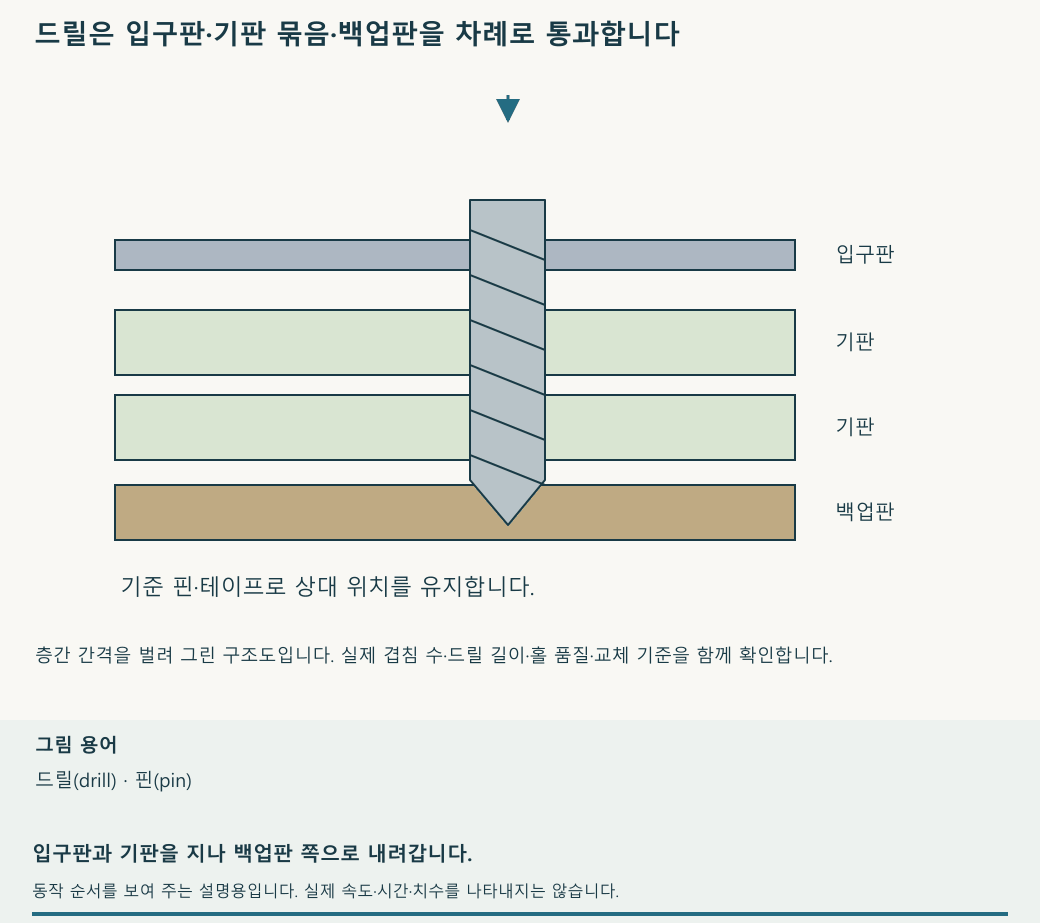
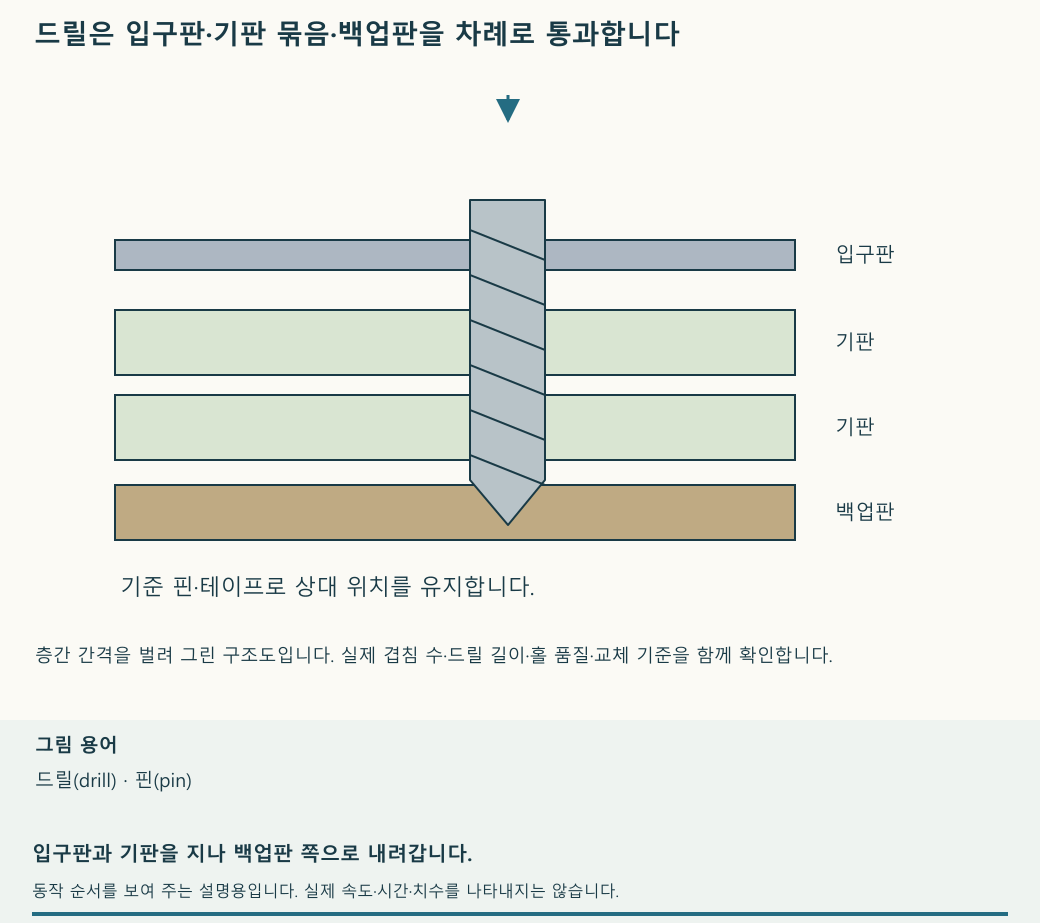
천공 사이클·누적 가공 두께 — 천공 사이클은 공구가 한 번 내려가 가공하는 동작입니다. 여러 패널(panel)을 함께 뚫으면 완성 홀 수와 사이클 수가 달라지고 공구가 통과한 누적 두께도 함께 고려해야 합니다.
디스미어(desmear)·홀 벽 — 디스미어는 천공 뒤 홀 벽의 수지 잔여물 등을 제거하는 처리입니다. 초기 홀 벽 상태는 뒤의 세정과 도금 조건에도 영향을 줍니다.
공구 사용 이력과 가공한 재료를 함께 기록합니다
공구 식별자·지름·형상·재연마 이력, 재료·내층 동박·보드(board) 두께·패널 적층 수와 회전·이송 조건을 기록합니다. 같은 횟수라도 다른 두께와 재료를 뚫었다면 동일한 사용 이력이 아닙니다.
횟수를 세는 기준도 확인합니다. 한 번에 여러 패널을 뚫는 작업에서 완성 홀 총개수와 공구의 사이클 수를 섞지 않습니다.
초기값을 정해도 실제 홀 품질로 검증합니다
해당 재료와 드릴 조합에 대해 정해진 점검·교체 주기를 적용합니다. 특정 작업에서 300회 사용 가능으로 설명한 공구를 200회에 교체하는 방식은 품질 여유를 두는 개념이지 모든 공구의 200회 규칙이 아닙니다.
누적 가공 두께를 기준으로 삼는 설명 예에서는 12 inch를 회당 0.060 inch로 나누면 200회입니다. 이 계산은 재료별 점검·교체 주기를 처음 정할 때 참고하는 예입니다. 모든 드릴의 수명이 200회라는 뜻도, 다른 공정에서 같은 횟수에 교체해야 한다는 근거도 아닙니다.
교체 직전의 시료가 어느 공구 사용 시점에 가공됐는지 기록합니다
공구 초기와 교체 시점 부근의 홀 단면·벽 상태·위치·치수를 비교할 수 있게 시료와 횟수를 기록합니다. 정해 둔 횟수 전에 품질 이상이 나타나면 한계를 채우려고 계속 가공하지 않고 공정의 이상 처리 절차로 전환합니다.
교체 뒤에는 새 공구 식별자·카운터 초기화·가공 조건과 재개 후 검사 결과를 남깁니다. 공구가 새것이라는 사실만으로 불가능한 종횡비가 해결되거나 후속 도금 품질이 자동 확인되는 것은 아닙니다.
작업 순서를 다시 확인합니다