먼저 알아둘 용어
권선: 절연된 선을 여러 차례 감아 코일을 만드는 작업 또는 그렇게 만든 선 묶음입니다. 감은 횟수뿐 아니라 감긴 위치와 절연 상태도 확인해야 합니다.
토로이드와 권선 몸체: 토로이드는 가운데 구멍이 있는 고리 모양을 뜻합니다. 권선 몸체는 선이 감길 형상을 지지하는 부분으로, 어떤 구조인지에 따라 선이 지나가는 경로가 달라집니다.
장력: 감는 동안 선을 당기는 힘입니다. 선이 느슨하게 쌓이는지, 선과 절연에 무리가 가는지를 살펴보는 조건입니다.
도통과 인덕턴스: 도통 검사는 선이 전기적으로 이어졌는지 확인하는 것이고, 인덕턴스 측정은 전류 변화에 대한 코일의 성질을 보는 것입니다. 도통만 확인했다고 코일의 전체 성능을 검증한 것은 아닙니다.
원통형 권선과 토로이드 권선의 경로를 구별합니다
권선(winding)은 선을 여러 차례 감아 만든 코일 또는 그 제작 작업입니다. 권선 몸체(former)는 선을 감을 형상을 지지하고, 토로이드(toroid)는 가운데 구멍이 있는 고리 모양입니다. 선을 공급하는 작은 릴을 보빈(bobbin), 코어 구멍을 통과하며 선을 운반하는 기구를 셔틀(shuttle)이라고 부릅니다. 장비마다 보빈과 셔틀의 구성이 다르므로 이름만으로 구동 구조를 정하지 않습니다.
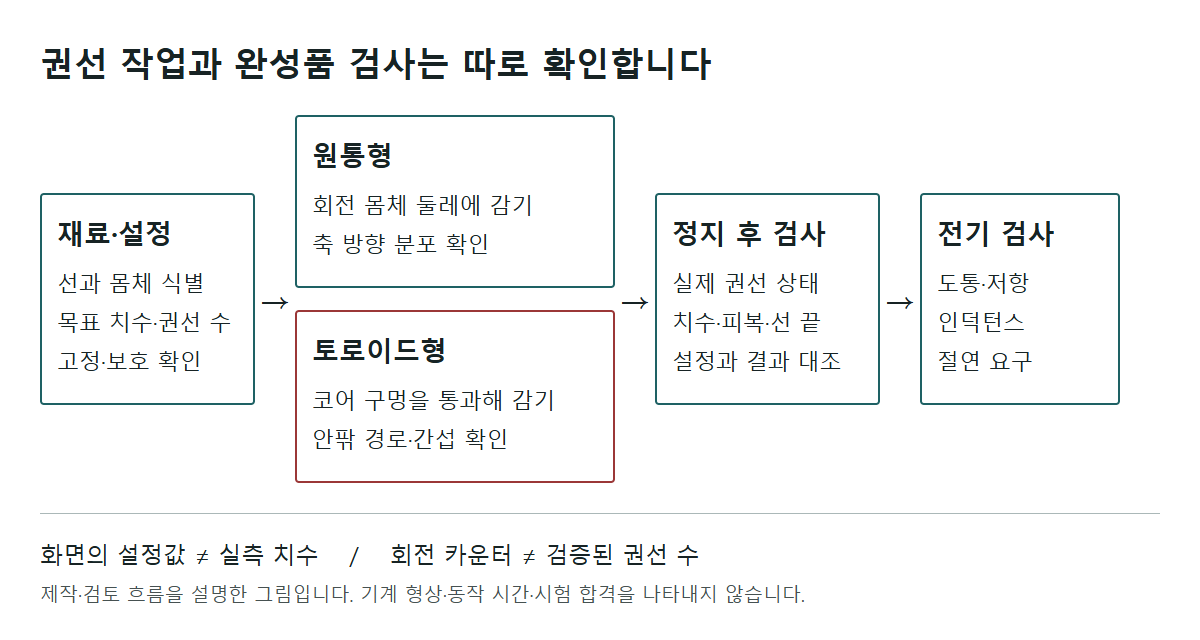
원통형 몸체를 축에 고정해 회전시키는 방식에서는 공급 릴의 선이 안내부를 거쳐 몸체 둘레에 감깁니다. 안내부와 몸체의 상대 위치가 축 방향으로 달라지면서 감기는 구간이 넓어집니다. 토로이드에서는 선이 가운데 구멍을 통과해 코어의 안쪽과 바깥쪽을 둘러야 하므로, 코어 지지와 셔틀의 통과 공간을 함께 확인해야 합니다. 두 방식의 속도·장력·이동 설정을 서로 복사할 수 없습니다.
재료와 고정·안내 조건부터 맞춥니다
작업표에 선의 품목과 도체 지름·절연 피복을 포함한 외경, 몸체 또는 코어의 품목·형상, 목표 감기 방향·권선 수·완성 치수와 선 끝 처리 요구를 적습니다. 화면에 선 지름을 넣는 칸이 있어도 도체 지름인지 피복을 포함한 값인지 장비 설명에서 먼저 확인합니다. 코어를 사용한다면 색만으로 자기 재료나 정격을 추정하지 않습니다.
장비를 정지하고 제조자의 설치·보호 절차에 따라 공급 릴, 몸체 또는 코어 지지부, 안내 경로를 준비합니다. 선 시작점의 고정과 안내부 모서리가 피복을 손상시키지 않는지 확인합니다. 토로이드의 안쪽 공간은 감긴 선이 쌓이면 줄어드므로, 셔틀·보빈과 코어의 간섭을 완성 형상까지 검토합니다. Magnetics의 권선 설명도 코어 창의 면적, 선 굵기와 권선 수를 함께 다룹니다. 특정 충전율이나 장력을 모든 코일의 기본값으로 사용하지 않습니다.
회전축이나 셔틀이 움직이는 동안 손으로 선을 정렬하거나 끝을 자르지 않습니다. 끼임·튕김을 막는 보호 장치와 정지 절차를 지키고, 조정과 분리는 정지 및 안전 상태를 확인한 뒤 실시합니다. 여기의 순서도는 권선기의 제작 도면이나 안전 검증 자료가 아닙니다.
화면 설정과 실제 권선 결과를 따로 확인합니다
길이·선 지름·목표 권선 수의 입력값과 단위를 작업표와 대조한 뒤, 허용된 시험 조건에서 선이 안내 경로를 따르고 원하는 구간에 감기는지 확인합니다. 화면의 회전 카운터를 실제 권선 수로 사용하려면 센서가 무엇을 한 번으로 세는지, 시작·정지 과정에서 빠지거나 중복된 계수가 없는지 별도로 검증해야 합니다. 회전하는 장면이나 완료 표시만으로 정확한 권선 수와 자동 정지 조건이 확인되는 것은 아닙니다.
| 작업 단계 | 원통형 | 토로이드형 |
|---|---|---|
| 고정 | 몸체가 회전축에서 흔들리거나 미끄러지지 않는지 확인 | 코어를 지지하면서 셔틀의 통과 공간을 확보 |
| 안내·감기 | 안내부와 몸체의 상대 이동으로 축 방향 분포를 확인 | 선이 코어 구멍을 지나 안팎으로 감기고 간섭 없이 배치되는지 확인 |
| 정지·분리 | 안전 상태에서 선 끝과 권선의 고정을 확인한 뒤 몸체 분리 | 안전 상태에서 요구된 선 끝 길이와 고정을 확인한 뒤 코어 분리 |
| 결과 | 권선 수·완성 치수·피복 손상·선 끝 식별을 작업 요구와 비교하고 전기 시험은 별도로 수행 | |
겹침, 느슨한 구간, 눌리거나 벗겨진 피복, 몸체·코어 손상을 정지 상태에서 살핍니다. 외관이 고르게 보인다고 해서 목표 장력·절연 상태를 만족하는 것은 아닙니다. 확인할 수 없는 값은 정상이라고 채우지 말고, 실제 검사 방법과 확인한 범위를 기록합니다.
도통·저항·인덕턴스·절연은 서로 다른 검사입니다
선 끝의 식별과 연결을 확인한 뒤 제품 요구에 맞는 도통·직류 저항 검사를 합니다. 도통음 한 번은 권선 수나 인덕턴스, 절연의 합격을 증명하지 않습니다. 인덕턴스(inductance)는 전류 변화와 자기장에 관련된 코일의 전기적 특성이며, 권선 형상과 재료뿐 아니라 측정 조건의 영향을 받습니다.
Coilcraft의 측정 지침처럼 인덕턴스를 비교할 때에는 시험 주파수·측정기·접속 치구와 필요한 경우 전류 조건을 함께 기록합니다. 절연 검사는 선·코어·몸체의 구조와 제품에 요구된 시험 절차로 따로 정합니다. 알 수 없는 코일에 임의의 고전압을 인가하거나, 사진 속 완성 코일을 실제 고전압 장치에 사용해도 된다고 판단하지 않습니다.
사용할 회로에 넣기 전에는 해당 용도의 전류·주파수·온도 및 절연 요구와 시험 결과를 대조합니다. 스위칭 전원에 쓸 인덕터의 전류 검토는 리플·포화·발열을 구별하는 글에서 이어 확인할 수 있습니다. 권선 작업이 끝났다고 해서 완성 부품이 그 회로의 정격을 만족하는 것은 아닙니다.